

声速や比剛性の比較は、形状・境界・モードをそろえたモデルでの材料傾向です。それだけで立ち上がり、音量、ダイナミックレンジは予測できません。弾性率は剛性であり破壊強度とは異なります。個体差、厚さ、ブレーシング、弦、加振条件を総合評価します。
読了目安:
アコースティックギターの木材選定は、「この材は音が良い」といった経験的な判断にとどまるべきではありません。材料の価格も音響性能と工学的な相関関係にあるわけではなく、希少性と市場の需給で決まります。より正確な理解はこうです。ギターの各部位はそれぞれ異なる役割を担うため、異なる材料パラメータが必要になります。
トップ板は弦のエネルギーを空気音へ効率よく変換する役割を担い、サイド・バック板はエネルギーの境界であり反射構造であり共鳴殻です。ネックは弦張力に長期的に耐える構造部材で、指板とブリッジは硬度・耐摩耗性・安定性・局所的なエネルギー伝達がより重視されます。
したがって、アコースティックギターの材選びの核心は「高価な材ほど良い」ではなく、次の点にあります。
正しい位置にパラメータの合った木材を使い、板厚・ブレーシング・ラディウス・接着・含水率管理を通じて、素材のポテンシャルを安定した音の結果へ変換することです。
目次
一、アコースティックギター用材の主な物理特性
1. 密度:ρ
密度は最も基本的なパラメータで、単位は通常 kg/m³ です。
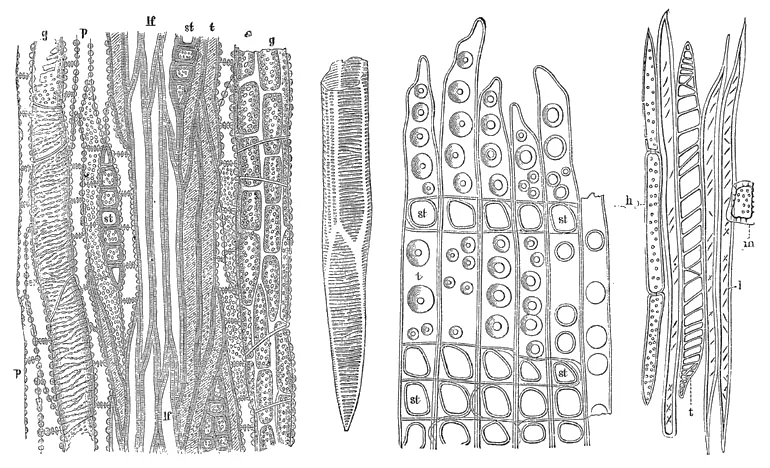
画像出典:Meyers Konversationslexikon, c.1885; artist unknown · パブリックドメイン
密度は次の3つの側面に影響します。
- 質量
- 共振周波数
- エネルギー応答速度
琴体へのエネルギー移動が速いと一部帯域が大きくなっても、弦の減衰は速まる場合があります。内部損失、琴橋の機械アドミタンス、放射損失が関わり、密度、琴橋質量、裏側板の樹種だけでサステインは予測できません。弦、調弦、加振、録音条件を揃えて立ち上がり、スペクトル、減衰を比較します。
トップ板にとって、過度に高い密度は通常不利です。トップは「軽くて剛い」ことが求められるからです。
一方、サイド・バック板では高密度は必ずしも欠点ではなく、直接音を放射する役割というよりエネルギーの境界として働きます。
2. ヤング率:E
ヤング率 E は、指定方向の応力と微小ひずみの関係を Pa または GPa で表し、破壊強度とは異なります。部材の曲げ抵抗には断面、厚さ、木理、力木、境界条件も関わります。
画像出典:Nicoguaro · CC0
木材には異方性があり、繊維方向、半径方向、接線方向で剛性が異なります。ヤング率を比較するときは、測定方向と含水率を明示する必要があります。
- 繊維方向:EL
- 半径方向:ER
- 接線方向:ET
EL は通常 ER や ET よりはるかに大きくなります。
3. 比剛性(比弾性率):E/ρ
比剛性はトップ板用材を評価するうえで重要な指標です。
単位質量あたりでどれだけの剛性を確保できるかを表します。
トップ板に理想的な材料は、単に剛性が高いものでも、単に密度が低いものでもなく、次のようなものです。
スプルースが表板に広く使われる理由の一つは、多くの試料が比較的低い密度と高い繊維方向の剛性を両立することです。これは材料としての利点であり、どのスプルース板でも音響効率が高いという保証ではありません。個々の板の実測値を、厚さ、力木、楽器全体の構造と合わせて評価します。
4. 音速:c
簡略モデルでは、木材中の繊維方向音速は次のように近似できます。
ここで:
- CL:繊維方向の音速
- EL:繊維方向ヤング率
- ρ:密度
音速が高いということは、材料が振動エネルギーをより速く伝えられることを意味します。トップ板にとって高い音速は、一般により速い応答、より明瞭なトランジェント、より高い効率に対応します。
5. 機械インピーダンス:Z
一次元の縦方向進行波では、方向とモデルを指定して材料の特性インピーダンスを z = ρc = √(Eρ)、単位 Pa·s/m と書けます。これは琴橋の周波数依存の機械インピーダンス Z_b(ω) = F(ω)/v(ω)、単位 N·s/m と異なります。前者だけで板の応答や音色の反射は予測できず、形状、支持、モード、損失、空気との結合も必要です。
6. 音響放射係数:R
放射比 R = c/ρ = √(E/ρ³) は材料選定の指標で、無次元の完成楽器のエネルギー変換効率ではありません。単位は m⁴/(kg·s) で、E の方向と測定条件を示します。試片の指標から完成楽器の音量、サステイン、品質は直接予測できません。実際の放射効率には寸法、厚さ、振型、波長、結合も関わります。
7. 内部減衰:η
内部減衰は材料が振動エネルギーを熱エネルギーへ変換する能力を表します。
よく用いられる近似関係は次のとおりです。
ここで:
- Q:品質係数(Q値)
- η は無次元の損失係数で、有次元の粘性減衰係数ではありません。孤立した軽減衰モードでは Q ≈ 1/η ≈ 1/(2ζ) で、ζ は減衰比です。
材料損失、ブリッジ結合、音響放射が減衰に関わります。構造モードの損失が低くても、弦のサステイン、高域の明瞭さ、音色の優位性は保証されません。
トップ板では一般に減衰は低い方が望まれますが、低ければ低いほど良いわけではありません。減衰が極端に低いと局所的なピークが過強になり、音のバランスが崩れることがあります。
二、部位別の木材選定ロジック
1. トップ板:核心目標は「軽く、剛く、低減衰、高効率」
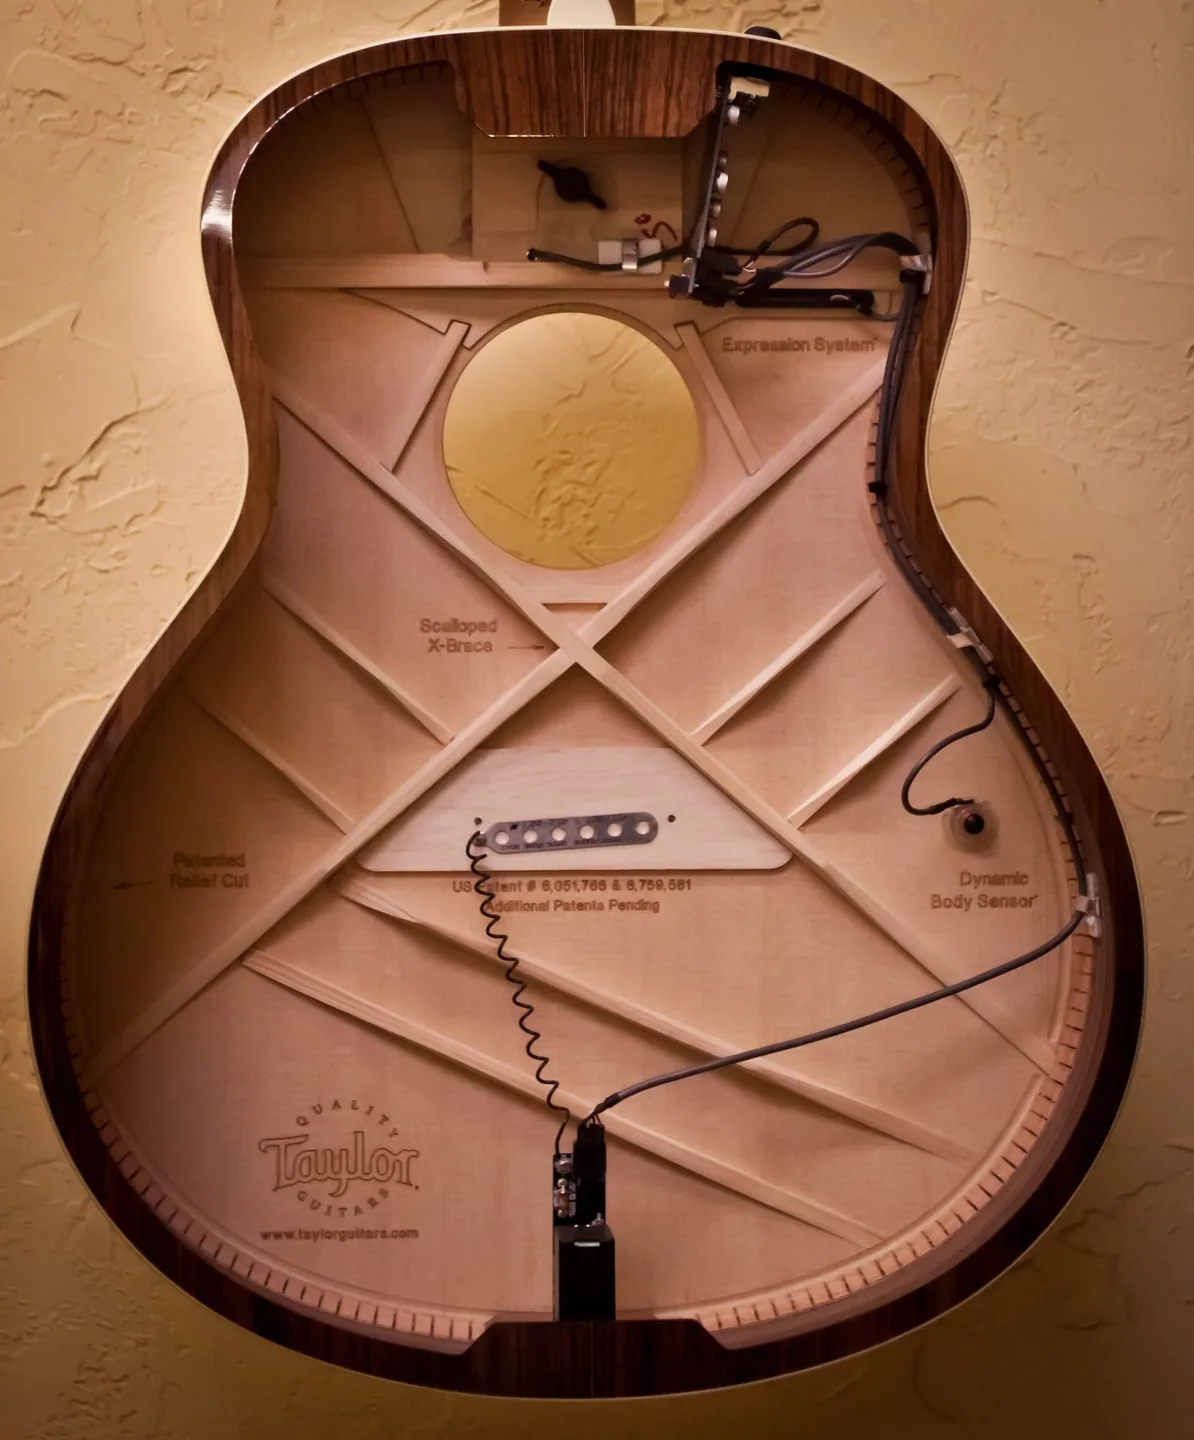
トップ板はアコースティックギターの主要な発音部品です。弦の振動はブリッジを通じてトップに入力され、トップが空気を駆動して音を作ります。
画像出典:Achim Raschka · CC BY-SA 3.0
トップ板の核心目標は次のとおりです。
| 指標 | 要件 |
|---|---|
| 密度 | やや低い |
| 繊維方向弾性率 | やや高い |
| 比剛性 | 高い |
| 音速 | 高い |
| 減衰 | やや低い |
| 横方向剛性 | 十分 |
| 安定性 | 高い |
| 割れリスク | 低い |
トップ板の基本的な判断式は次のように簡略化できます。
これも、スプルース類が長く主流のトップ材の座を占めている理由です。
表板によく使われる木材
一般的な面板材にはスプルース、ウエスタンレッドシダーがあり、マホガニー、コア、レッドウッドも使われます。面板、側背板、ネックの一般的な材料一覧は同一ではありません。材料と設計を個別に評価します。
トップ板は年輪だけで判断できないのか?
以下の板厚と振動数の比例は、板の平面寸法、材料方向、ポアソン比、境界、モードが同じ場合の比較です。D = Eh³/[12(1−ν²)] は均質等方板の式で、木製面板では直交異方性、力木、曲率も考慮します。
ここで:
- f:板のモード周波数
- h:厚さ
- E:弾性率
- ρ:密度
注意:厚さ (h) は周波数に大きく影響します。より完全には、板の曲げ剛性は次のように近似できます。
ここで:
- D:曲げ剛性
- E:ヤング率
- h:厚さ
- ν:ポアソン比
厚さは3乗で効いてきます。
つまり、
同じ木材でも、厚さの違いが樹種の違いよりも直接的に音を変えることがあります。
したがって、トップ材の選定は「樹種」と「木目」だけを見るのではなく、密度・剛性・厚さ・ブレーシング・狙う音色を総合して行う必要があります。
2. サイド・バック板:核心目標は「安定・反射・音色付け・境界条件の形成」
サイド・バック板は主要な発音源ではありませんが、音の境界条件、エネルギー反射、共鳴の仕方、サステイン特性に影響します。
サイド・バック板の役割には次が含まれます。
- ボディの構造殻を形成する
- トップ板の運動を拘束する
- 音エネルギーの一部を反射する
- 低域のカップリングに関与する
- 一定の音色着色を与える
したがって、サイド・バック板の優先順位はトップ板とは異なります。
| 指標 | 要件 |
|---|---|
| 密度 | 中〜高密度が一般的 |
| インピーダンス | やや高くてもよい |
| 減衰 | 狙う音に応じて選ぶ |
| 安定性 | 高い |
| 曲げ加工性 | 良い |
| 割れリスク | 低い |
| 外観 | 重要 |
裏板・側板によく使われる木材
側背板にはローズウッド、マホガニー、サペリ、メイプル、ウォルナット、コアなどが使われます。安定性、加工性、全体構造を評価し、密度だけで音を順位付けしません。
画像出典:Philipp Zinger · CC BY-SA 3.0
画像出典:Philipp Zinger · CC BY-SA 3.0
裏板・側板と表板の相互作用
アコースティックギターは連成系(カップル系)として単純化できます。
トップ板が主要なエネルギー変換を担い、サイド・バック板はエネルギーがどう保持・反射・減衰されるかに影響します。
樹種や密度は選材の手掛かりであり、厚さ、力木、損失、結合も結果を変えます。「暖かい」「倍音豊か」「直接的」は特定楽器の聴感で、樹種に備わる保証ではありません。
3. ネック:核心目標は「曲げに強い・ねじれに強い・長期安定」
ネックは主要な発音板ではなく、弦張力に長期的に耐える構造部材です。
スチール弦アコースティックギターの総弦張力は通常数十キログラム級に達します。ネックは長期にわたり以下に抵抗する必要があります。
- 弦方向の引張力
- 曲げ変形
- ねじれ変形
- 湿度変化
- クリープ
- 指板とネックの接着応力
ネック材料の核心指標は次のとおりです。
| 指標 | 要件 |
|---|---|
| 繊維方向剛性 EL | 高い |
| せん断弾性率 (G) | 高い |
| 密度 | 高すぎてはならない |
| 安定性 | 非常に高い |
| 収縮率 | 低い |
| ねじれ強度 | 高い |
| 加工性 | 良い |
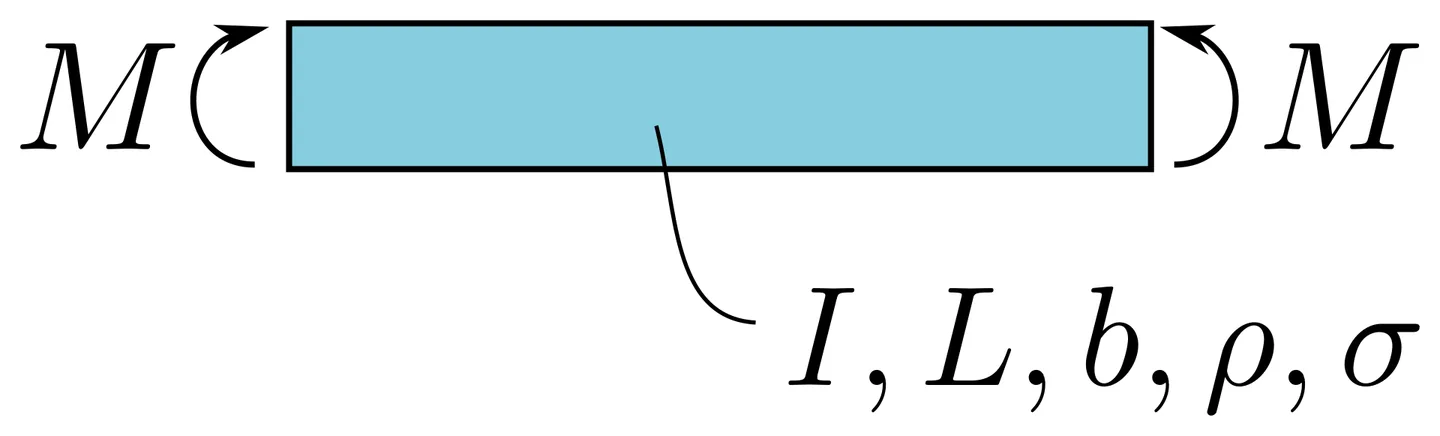
曲げ強度は材料剛性と断面高さに強く依存します。簡略化した梁モデルでは、曲げ剛性は次のとおりです。
ここで:
- E:材料のヤング率
- I:断面二次モーメント
矩形断面の場合:
ここで:
- b:幅
- h:厚さまたは高さ
つまり、ネックの曲げ強度は木材だけでなく、ネック断面の設計にも強く依存します。
ネックによく使われる木材
ネックにはマホガニー類、サペリ、メイプル、検証された積層構造などが使われます。方向性剛性、ねじり、クリープ、接合、寸法安定性が重要で、すべての面板材が汎用ネック材になるわけではありません。
ネック材の選定で軽さだけを追求してはいけません。軽すぎて剛性が不足すると、長期的な弦高変化、フレットバズ、ねじれ、演奏フィールのドリフトなどの問題が生じます。
画像出典:Stephen Ondich · CC BY-SA 3.0
より合理的な目標は次のとおりです。
つまり、単位重量あたりで十分な曲げ・ねじれ強度を確保することです。
4. 指板:硬さ、耐摩耗性、安定性
指板は指・フレット・弦による長期的な摩擦と局所的な圧力を直接受けます。音響への影響はありますが、耐久性と安定性が優先されます。
指板材料で重視すべき点は次のとおりです。
| 指標 | 要件 |
|---|---|
| ジャンカ硬さ | 高い |
| 密度 | 高い |
| 耐摩耗性 | 高い |
| 寸法安定性 | 高い |
| せん断剛性 (G) | 高い |
| 接着信頼性 | 良い |
| 表面の触感 | 良い |
指板によく使われる木材には、次のものがあります。
指板が音に与える影響は「境界の修飾」に近く、核心的な発音源ではありません。アタック、クリアさ、局所的な減衰を変えうるものの、トップ板のように楽器全体の音響的性格を決めることはありません。
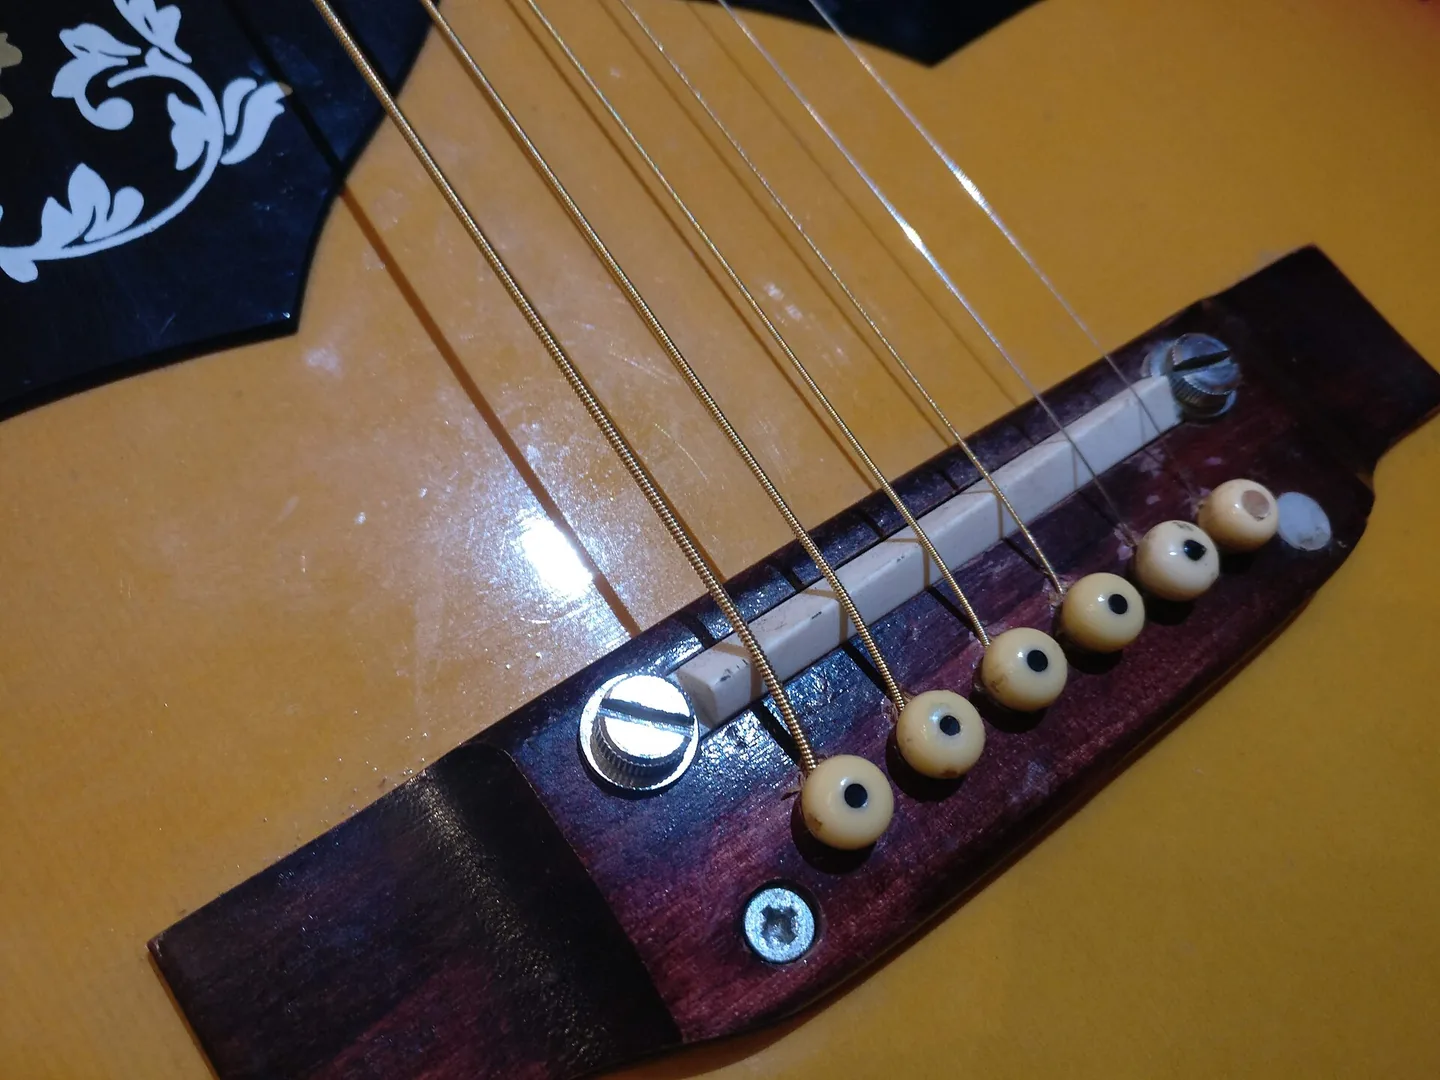
5. ブリッジ:小さくても重要な機械的役割
ブリッジは小さな部品ですが、エネルギー入力点に位置し、弦の振動がトップ板へ入る重要な要素です。
画像出典:Elmschrat · CC BY-SA 4.0
ブリッジの核心的な役割は次のとおりです。
- 弦エネルギーを伝達する
- 局所的な質量を与える
- トップ板のブリッジ周辺剛性を変える
- 高域応答に影響する
- 立ち上がりの速さに影響する
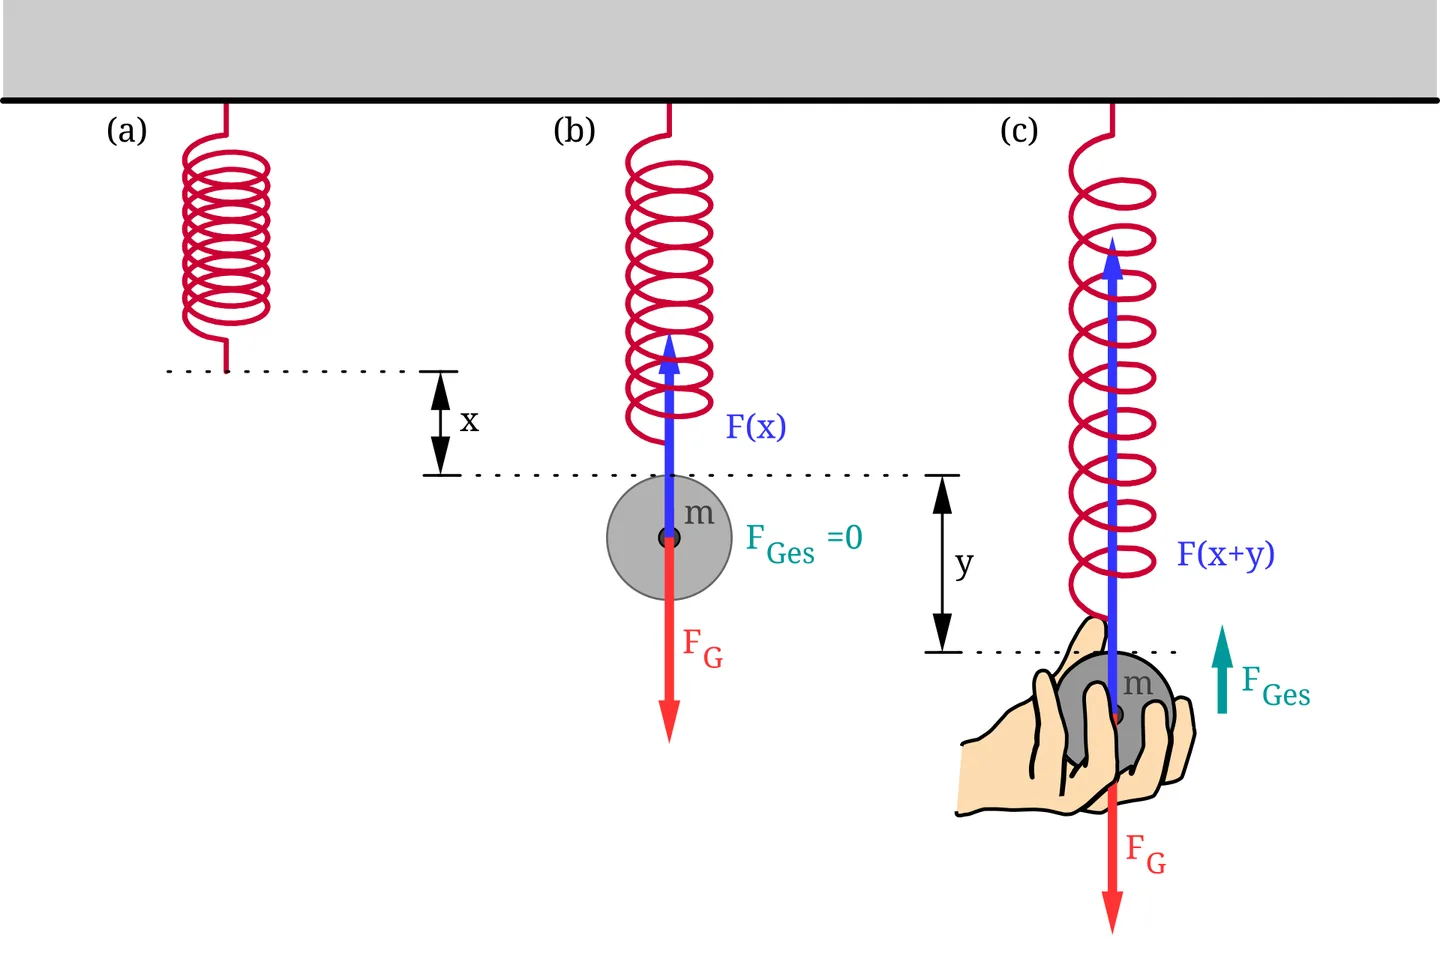
ブリッジの質量、剛性、接着状態は、いずれも表板の応答に影響します。次の1自由度系の関係式は、質量と固有振動数の傾向だけを示すものです。
ここで:
- f:系の共振周波数
- k:等価剛性
- m:等価質量
同じ位置に質量だけを追加し、剛性と境界条件を変えなければ、影響を受ける一部のモードの固有振動数が下がることがあります。ただし、ブリッジの交換では剛性、接触、損失も変わります。質量が増えたというだけで、応答が必ず遅くなる、高域が必ず減る、サステインが必ず短くなるとは判断できません。
したがって、ブリッジ材料には通常次が求められます。
| 指標 | 要件 |
|---|---|
| 硬度 | 高い |
| 密度 | 中〜高だが、重すぎないこと |
| 接着性 | 良い |
| 安定性 | 高い |
| 耐割れ性 | 良い |
一般的な材料にはローズウッド、エボニー、アフリカンブラックウッドなどがあります。エボニーはより硬く重く、ローズウッドはやや軽く減衰特性が異なります。最終的な選択は、トップ板の厚さ・ブレーシング・狙う応答と組み合わせて行います。
三、木材パラメータが音にどう影響するか
木材パラメータは主にモード(振動モード)の形で音色に影響します。詳細は関連記事「ギター振動モードの基礎」と「ギターの音響モデリング入門」をご覧ください(下のカードリンクからもアクセスできます)。
本記事ではモードに関する記述を展開せず、より多くの読者が読み理解しやすいよう、平易な表現を保っています。
1. 応答速度
応答速度は主にトップ板の質量・剛性・減衰に関係します。
画像出典:MikeRun · CC BY-SA 4.0
大まかには次のように理解できます。
微小振幅の線形モデルには樹種固有の「鳴り始めの閾値」はありません。軽いタッチへの応答は、既知入力に対するブリッジアドミタンス、音圧、減衰で比べ、密度や樹種だけで推定しません。
2. ダイナミックレンジの余裕
ダイナミック上限とは、演奏強度を上げても音がクリアで安定した、圧縮されない状態を保てるかを指します。
高いダイナミック上限には通常、次が必要です。
線形モデルでは入力を2倍にすると応答も比例し、モデル自体はダイナミック圧縮を生みません。強奏時には加振、弦の非線形性、フレット接触、録音機器も影響し得るため、樹種による保証ではなく測定が必要です。
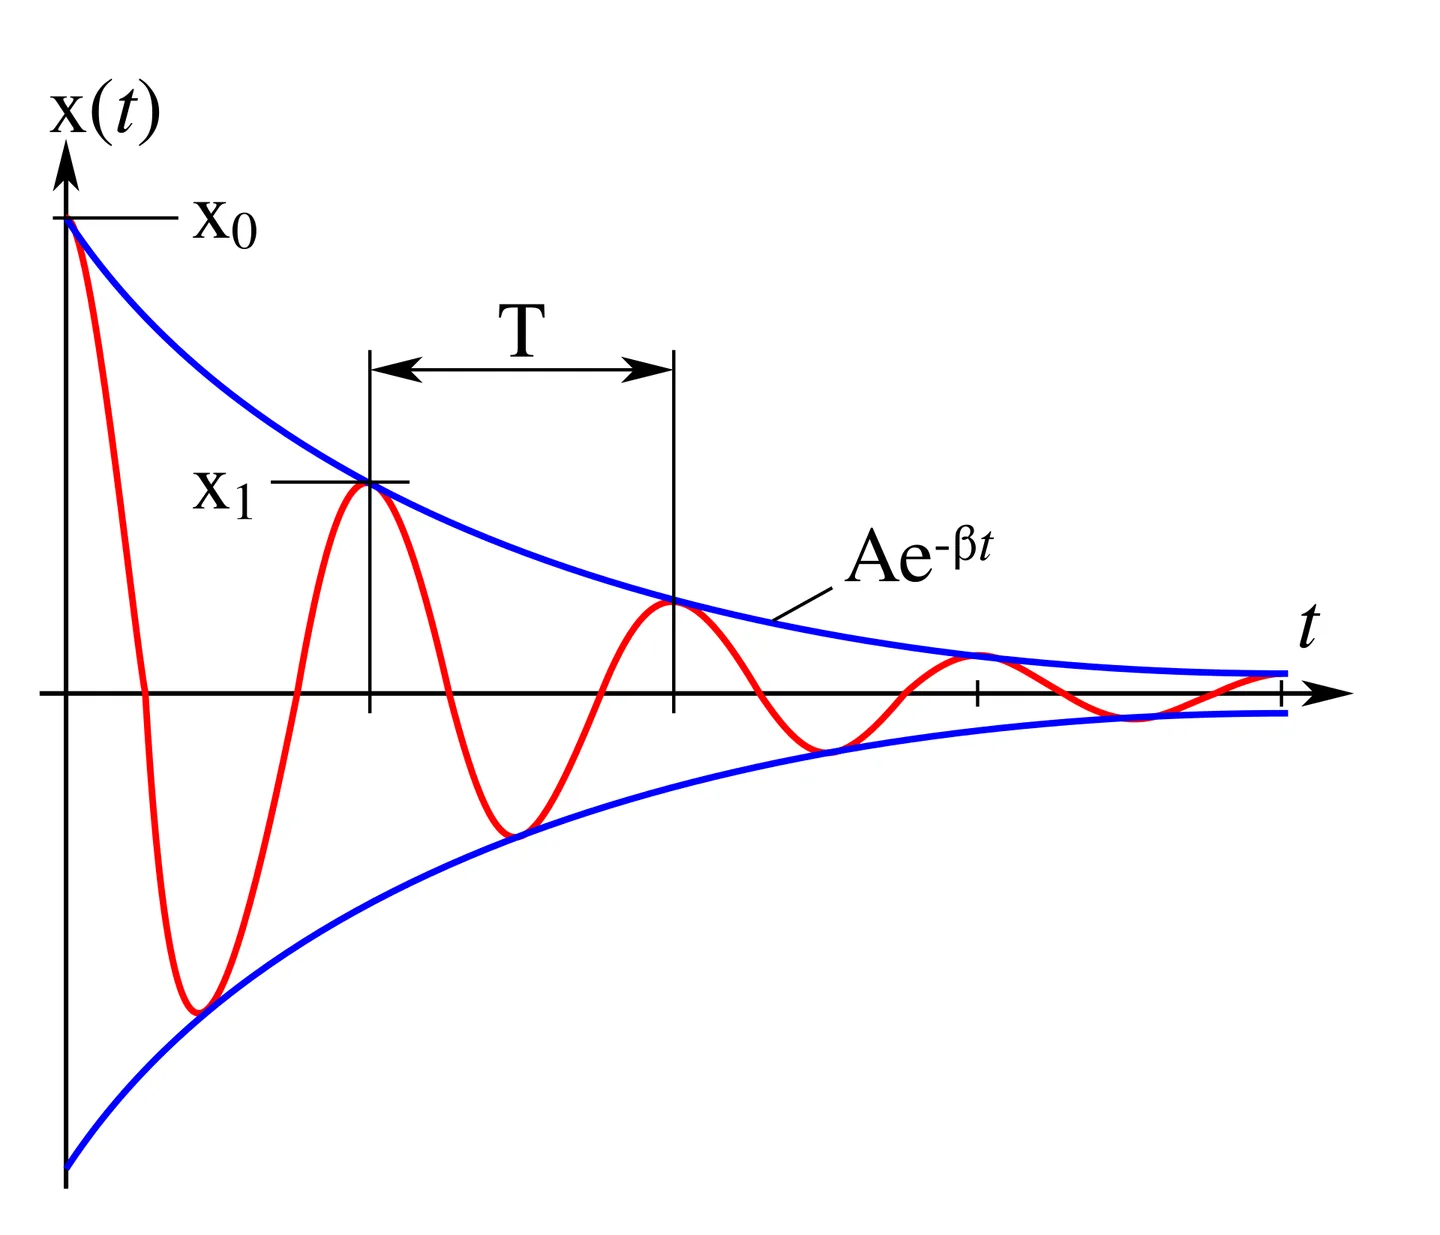
3. サステインとエネルギーの減衰
サステインは系のエネルギー損失と関係します。
画像出典:Jahobr · パブリックドメイン
簡略化すると:
材料損失、ブリッジ結合、音響放射が減衰に関わります。構造モードの損失が低くても、弦のサステイン、高域の明瞭さ、音色の優位性は保証されません。
樹種ごとに密度、剛性、損失の分布は異なりますが、同種内の差も大きくあります。「温かい」「倍音が豊か」は聴感表現で、材料の必然的結果ではありません。裏側板は構造と空気の結合を通じて振動にも関わり、高密度の反射と低密度の吸収だけでは説明できません。厚さ、音力木、境界、弦、測定応答を含めて評価します。
4. 高い域の明るさ
高域の振る舞いは複数の要因と関係します。
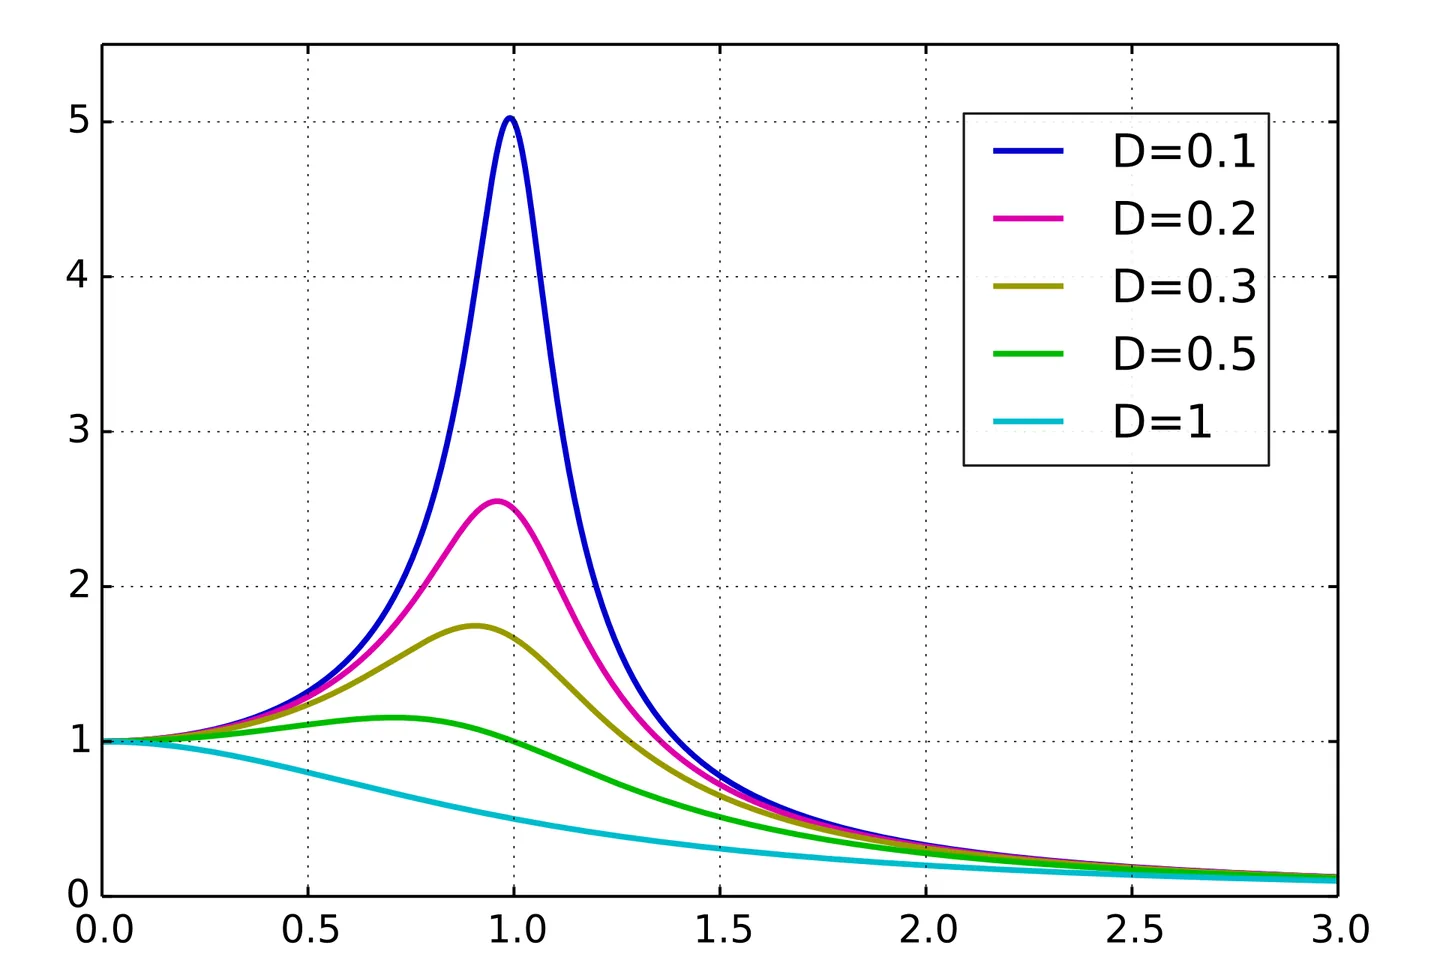
画像出典:Geek3 · CC BY 3.0
- トップ板の剛性
- ブリッジの質量
- トップ板の減衰
- 塗膜の減衰
- サイド・バック板の反射
- ネックと指板の局所的な境界条件
材料損失、ブリッジ結合、音響放射が減衰に関わります。構造モードの損失が低くても、弦のサステイン、高域の明瞭さ、音色の優位性は保証されません。
しかし、高域が多ければ良い音というわけではありません。特定のモードのピークが強すぎると、耳障りで薄く鋭い音になりえます。優れた設計は単に「明るさ」を追うのではなく、スペクトルのバランスを制御することです。
5. 音色の複雑さ
初期エネルギーは撥弦から与えられます。面板、側背板、ネック、空気が結合、放射、損失に関与します。役割は相互に関連し、加振、エネルギー保持、音色を各木製部品に一対一で割り当てられません。
樹種や密度は選材の手掛かりであり、厚さ、力木、損失、結合も結果を変えます。「暖かい」「倍音豊か」「直接的」は特定楽器の聴感で、樹種に備わる保証ではありません。
複雑さは絶対的な優位ではありません。レコーディング、弾き語り、合奏の場面では、倍音が多すぎるとスペクトルの空間を圧迫します。一方、ソロやフィンガースタイルでは、豊かな倍音が表現力を高めることがあります。
四、よくある木材の組み合わせと適したシーン
画像出典:Lilla Frerichs · CC0
五、製琴における材選定プロセス
1. 表板用材の選別
トップ板の等級判定を外観だけに頼ることは推奨しません。より信頼できるプロセスは次のとおりです。
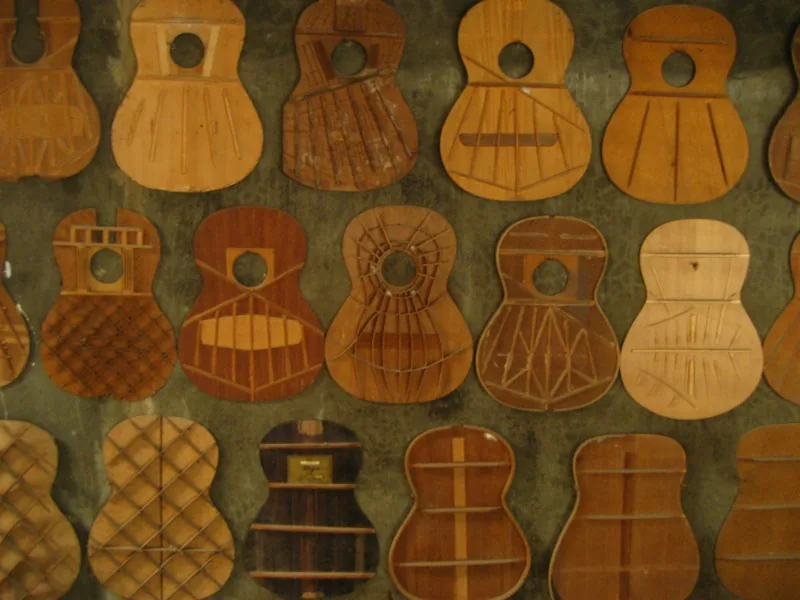
画像出典:suvajack · CC BY 2.0
- 重量を測定する
- 寸法を測定する
- 密度を計算する
- 叩打または加振して周波数を測る
- たわみを測定する
- 繊維方向・横方向の剛性を判断する
- 木目・節・割れ・ランアウトを確認する
- 目標モデルに応じて厚さとブレーシング戦略を決める
トップ板の等級判定は具体的な製品目標に奉仕すべきです。
強ストラム系ギターと軽タッチのフィンガースタイル系ギターに、まったく同じ判定ロジックを使うべきではありません。
2. 裏板・側板用材の選別
サイド・バック板で重視すべき点は次のとおりです。
- 安定性
- 割れリスク
- 曲げ加工性
- 密度
- 減衰の傾向
- 外観等級
- 持続可能性とコンプライアンス
サイド・バック板は硬ければ硬いほど良い、重ければ重いほど良いというものではありません。量産では、安定性と加工歩留まりが非常に重要です。
3. ネック用材の選別
ネックの評価は構造寄りにすべきです。
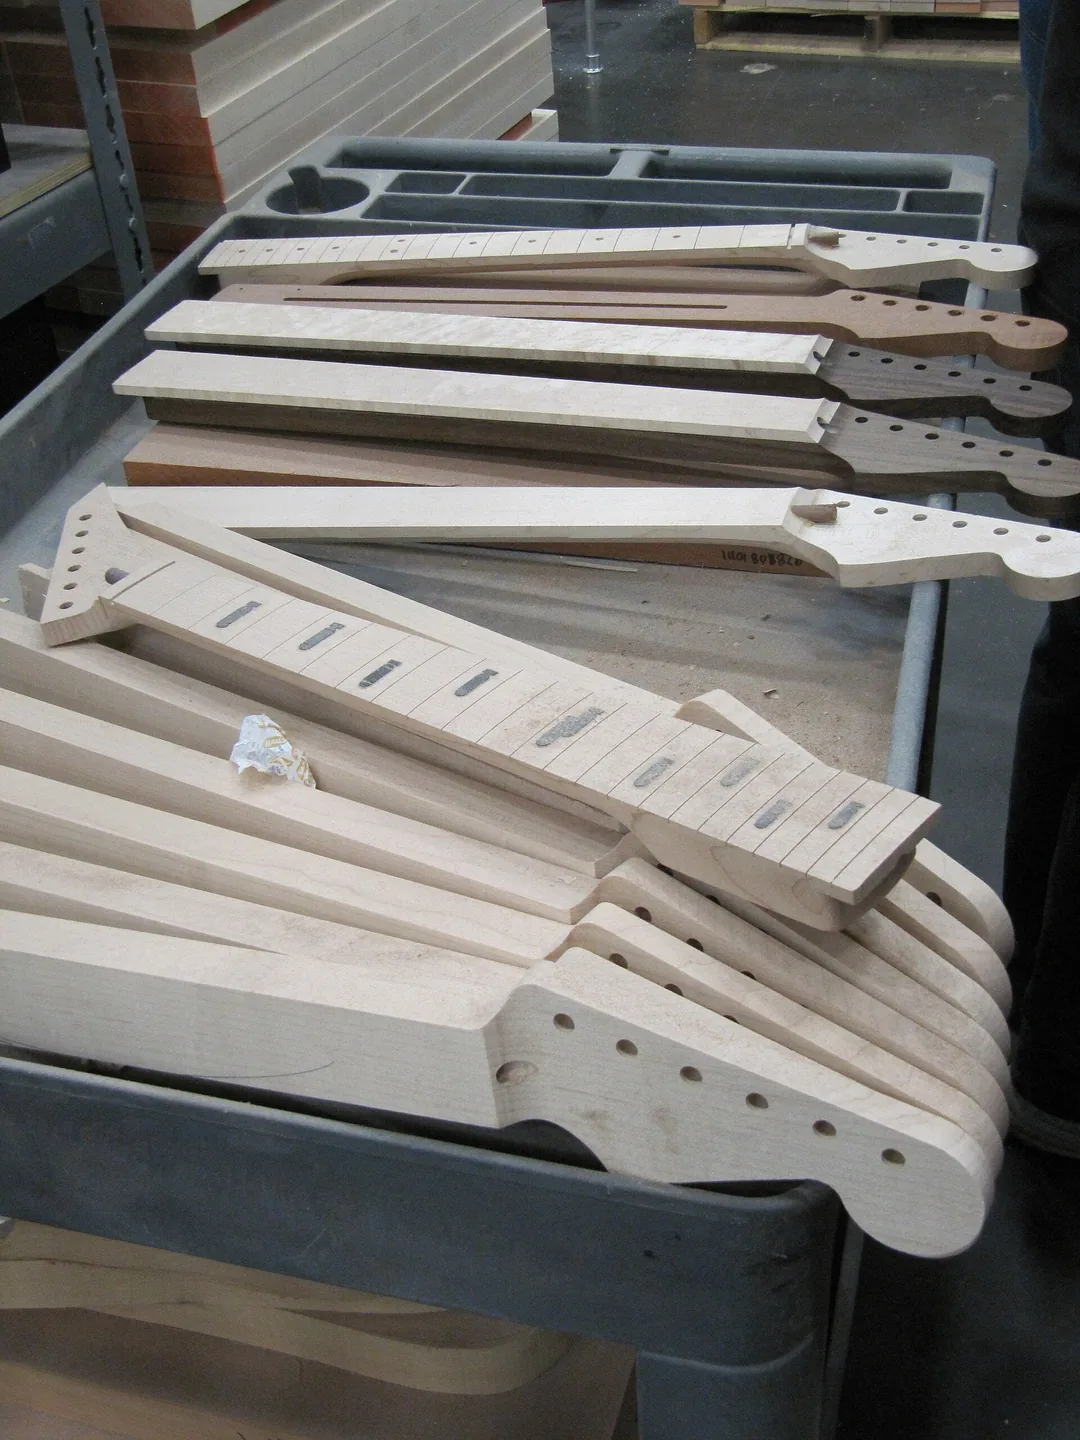
画像出典:Mr. Littlehand · CC BY 2.0
重点確認項目:
- 木目がまっすぐか
- 明らかな斜め木目がないか
- 反りリスクがないか
- 内部応力がないか
- 十分に乾燥しているか
- 継ぎやカーボン補強に適するか
- 湿度サイクル後も安定しているか
ネックについては、音の利益は構造的信頼性に従属しなければなりません。ネックの変形がもたらすアフターサービス問題は、わずかな音色差がもたらす利益よりはるかに大きくなります.
六、含水率と安定性
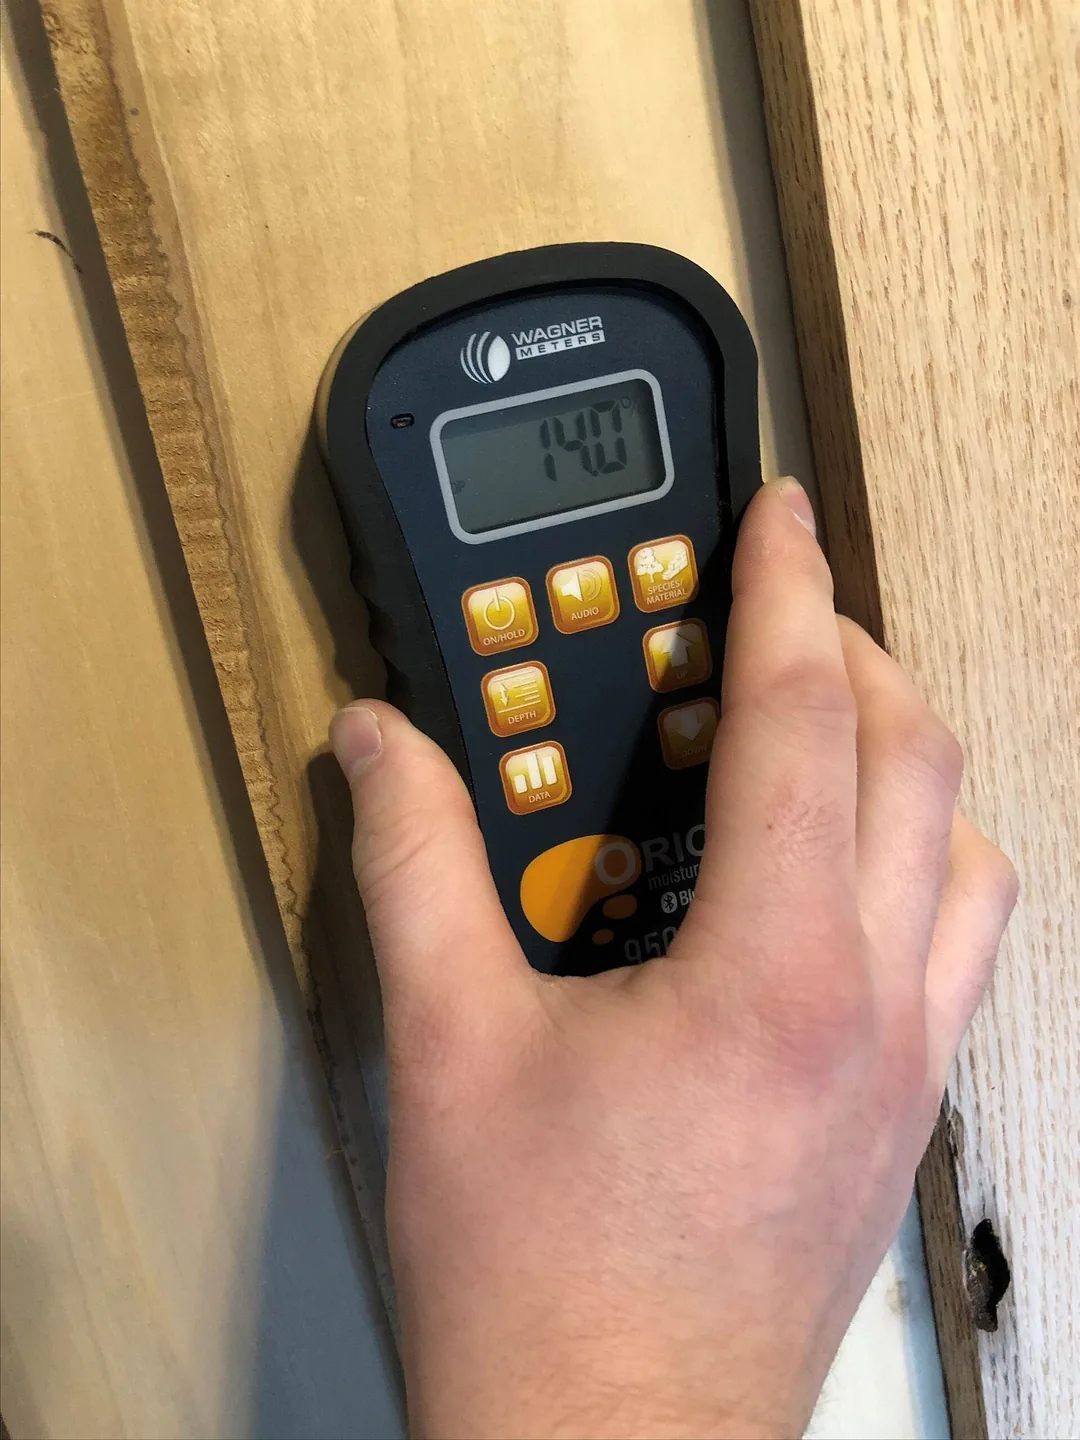
木材パラメータは特定の含水率のもとで議論しなければなりません。含水率が変われば、密度・剛性・減衰・寸法はすべて変化します。
画像出典:Hrco · CC BY-SA 4.0
木材の平衡含水率(EMC)は環境の温度と湿度で決まります。製琴では、使用環境に近い条件で木材を安定させることが一般的な目標です。
作業場の湿度管理が不安定だと、次のような問題が起こります。
- トップ板の割れ
- サイド・バック板の収縮
- ネックの変形
- 指板の収縮によるフレット飛び出し
- ブリッジ接着リスクの増加
- 弦高の季節変動
したがって、木材の選定は湿度管理と併せて考える必要があります。
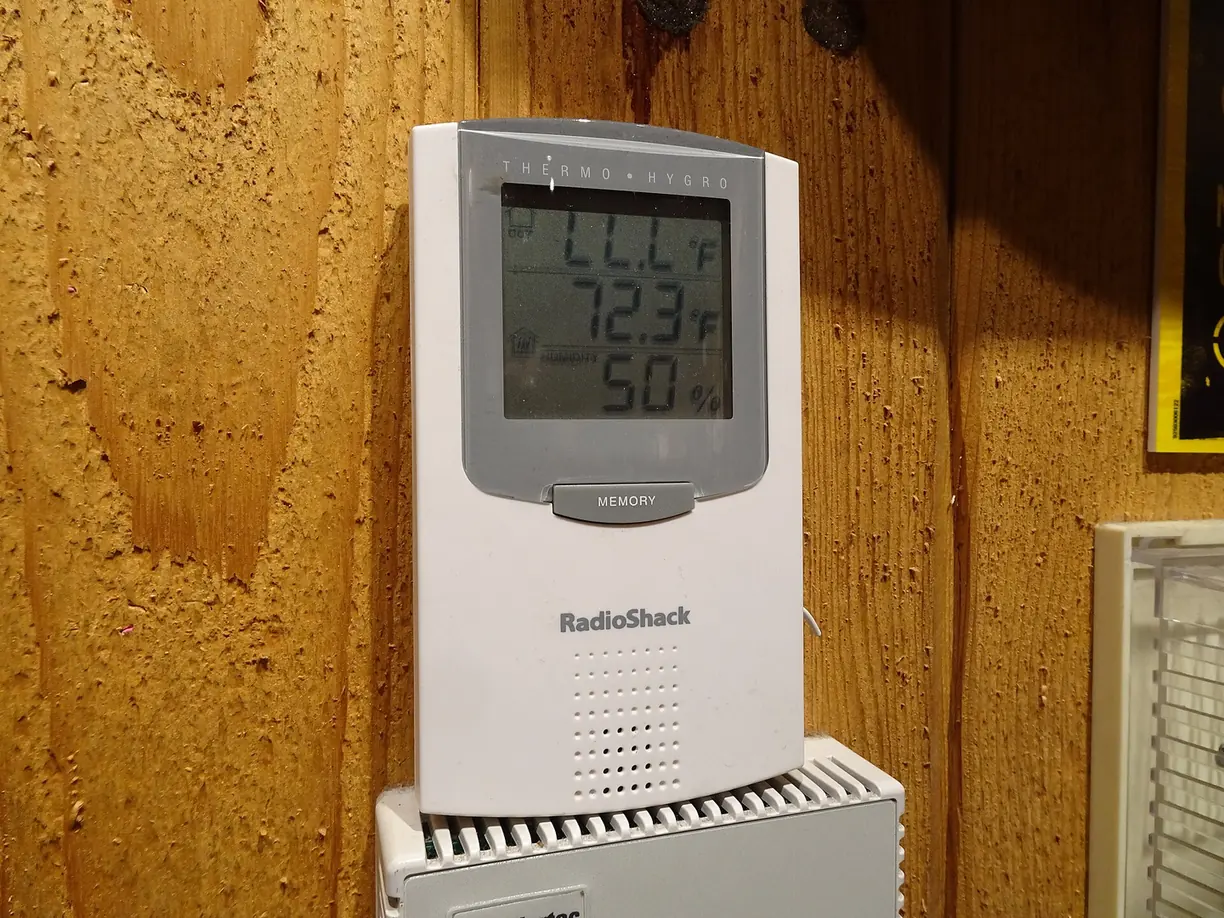
経験上、アコースティックギターの生産環境は、比較的安定した温度・湿度の範囲に保つのが通常です。例:
| 項目 | 推奨 |
|---|---|
| 相対湿度 RH | 約40%〜50% |
| 温度 | 安定を優先 |
| 木材の入庫 | ロット・重量・含水率を記録 |
| 加工前 | 十分に調湿する |
| 接着前 | 短期的な湿度変動を避ける |
| 出荷前 | 安定性を再検査する |
木材の寸法変化には方向性があります。
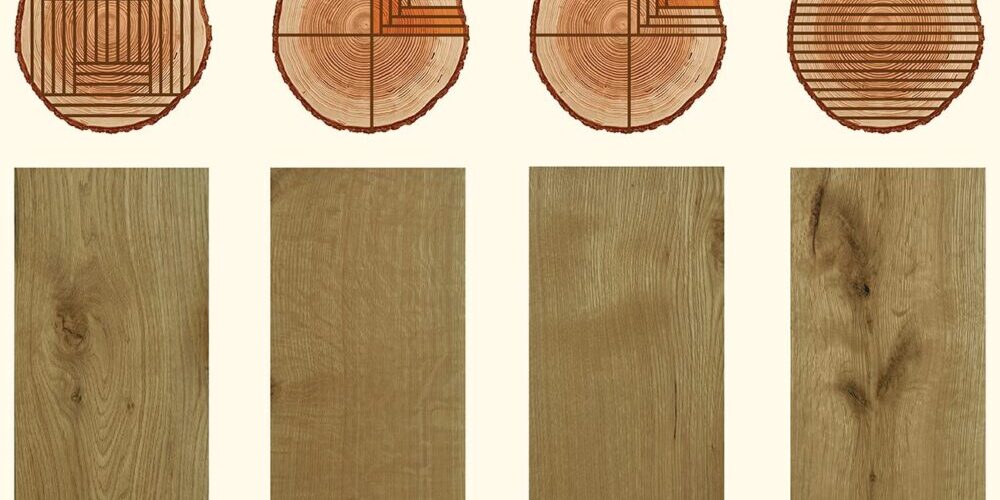
だからこそ、トップ板とバック板では通常、柾目(quarter-sawn)度が重視されます。柾目材は幅方向により安定し、木目がよりまっすぐで、変形リスクが低くなります。
Kepma 木材平衡含水率(EMC)可視化ツール
温度と相対湿度を入力
温度は 摂氏 °C、相対湿度は 百分率 % で入力します。 横軸は相対湿度 RH、縦軸は EMC(絶乾質量を基準とした平衡含水率)です。EMC 曲線
曲線は、所定の温度において木材が異なる相対湿度環境で平衡に達したときの含水率の変化を示します。数学モデル:Hailwood–Horrobin 方程式
1. EMC 主方程式
h = RH / 100 を相対湿度の小数形式とすると:
EMC(T, h) = (1800 / W) × [ (k × h) / (1 - k × h)
+ (k1 × k × h + 2 × k1 × k2 × k² × h²)
/ (1 + k1 × k × h + k1 × k2 × k² × h²) ]
2. 係数 W・k・k1・k2(T は摂氏)
W = 349 + 1.29 × T + 0.0135 × T²
k = 0.805 + 7.36e-4 × T - 2.73e-6 × T²
k1 = 6.27 - 9.38e-3 × T - 3.03e-4 × T²
k2 = 1.91 + 4.07e-2 × T - 2.93e-4 × T²
3. 記号の意味
- EMC:Equilibrium Moisture Content(平衡含水率)、単位は %。
- T:環境温度、単位は °C。
- RH:環境の相対湿度、単位は %。
- h:相対湿度の小数形式。例:RH = 50% のとき h = 0.50。
- W・k・k1・k2:温度に依存する経験的フィッティング係数。
- 第一項:モデルの溶解水。
- 第二項:モデルの水和水。
七、熱処理の原理
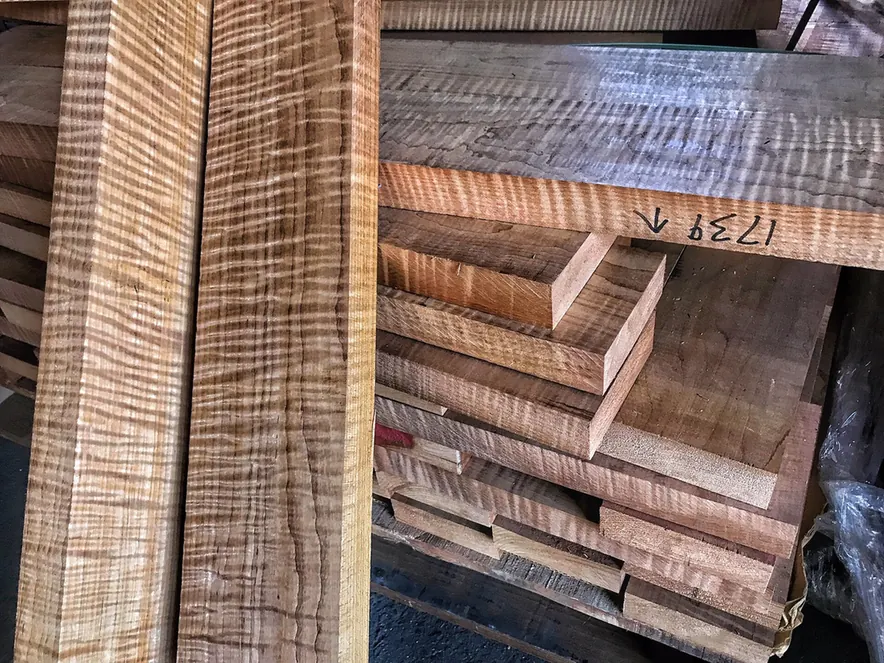
熱処理材(ローストウッド、ベイクドウッドとも呼ばれます)は、低酸素環境で木材を熱処理し、揮発性成分やヘミセルロースの一部を変化させたものです。
画像出典:Stephen Ondich · CC BY-SA 4.0
熱処理によって次のような変化が起こりえます。
- 含水率感受性の低下
- 寸法安定性の向上
- 密度のわずかな低下
- 音速と比剛性が改善する可能性
- 減衰が下がる可能性
- 色が濃くなる
- 脆さが増す可能性
熱改質の結果は樹種、温度、時間、雰囲気に依存し、密度、弾性率、損失が一定方向に変わるとは限りません。暗色化や含水率低下は古楽器の音や長期演奏による変化を再現した証拠ではありません。
しかし、熱処理が常に良い結果をもたらすとは限りません。過度な熱処理は次を招きえます。
- 脆さの増加
- 接着リスクの変化
- 耐割れ性の低下
- 音が薄くなる
- 高ダイナミクス時の構造的マージンの低下
八、部位別の材選定の優先順位
より具体的には:
画像出典:Larry Jacobsen · CC BY 2.0
- トップ板:(E/ρ)、減衰、音速、木目の安定性を優先
- サイド・バック板:安定性、密度、減衰、曲げ加工性を優先
- ネック:曲げ強度、ねじれ強度、低変形、低クリープを優先
- 指板:硬度、耐摩耗性、安定性を優先
- ブリッジ:硬度、質量、接着性、エネルギー伝達効率を優先
九、材選定でよくある誤解
誤解1:高価な木材ほど必ず音がよい
成立しません。
高価な木材は希少で美しく、伝統的な評価が強いかもしれませんが、特定のギターに必ず適しているとは限りません。音の結果は材料と構造の共同作用から生まれます。
木材は入力変数の一つにすぎません。
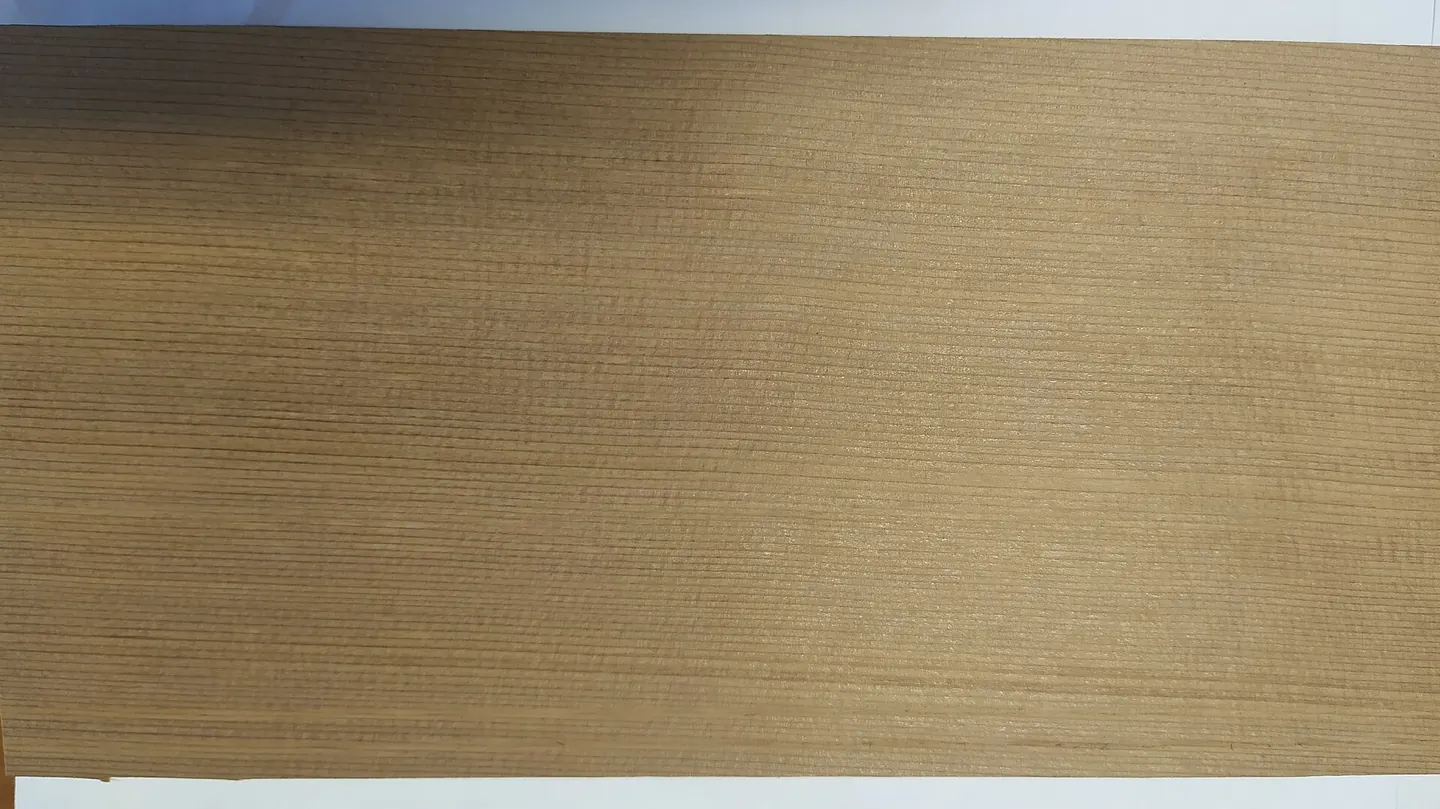
誤解2:樹種だけを見て、個々の板の差を見ない
同じ樹種でも個体差は大きくなりえます。2枚のシトカスプルースの板は、密度・剛性・減衰が明らかに異なることがあります。
画像出典:G-Lignum · CC0
より信頼できる方法は、木種ラベルで判断するのではなく、1枚ごとに測定することです。
誤解3:表板が薄いほど必ず音がよい
薄くすると通常は質量と曲げ剛性がともに低下し、モードと荷重変形が変わります。速い立ち上がり、大音量、良い音は保証されません。力木、ブリッジ、静荷重、長期安定性と併せて厚さを検証します。
曲げ剛性が次を満たすため:
誤解4:サイド・バック板は硬くて重いほど良い
そうとは限りません。
樹種ごとに密度、剛性、損失の分布は異なりますが、同種内の差も大きくあります。「温かい」「倍音が豊か」は聴感表現で、材料の必然的結果ではありません。裏側板は構造と空気の結合を通じて振動にも関わり、高密度の反射と低密度の吸収だけでは説明できません。厚さ、音力木、境界、弦、測定応答を含めて評価します。
誤解5:ネック材が音色を主に決める
ネック材は音に影響しますが、より重要なのは構造の安定です。量産とアフターサービスの観点では、ネックの曲げ強度・ねじれ強度・乾燥・寸法安定性が、わずかな音色差よりも重要になります。
十、奏法と生産の目的に合わせた材の選び方
1. 幅広い奏法に対応するスチール弦ギター
推奨の方向性:
- トップ板:シトカスプルース
- サイド・バック板:東インドローズウッド/マホガニー/ウォールナット
- ネック:マホガニーまたは安定した代替材
- 指板:エボニー、ローズウッド、パウフェロ
理屈は次のとおりです。
樹種や密度は選材の手掛かりであり、厚さ、力木、損失、結合も結果を変えます。「暖かい」「倍音豊か」「直接的」は特定楽器の聴感で、樹種に備わる保証ではありません。
2. 強いストローク、ブルーグラス、大きな強弱幅
推奨の方向性:
- トップ板:アディロンダックスプルース
- サイド・バック板:ローズウッドまたはマホガニー
- ボディ:ドレッドノートまたは大きなボディ
- ブレーシング:構造支持とダイナミック余裕を確保
理屈は次のとおりです。
線形モデルでは入力を2倍にすると応答も比例し、モデル自体はダイナミック圧縮を生みません。強奏時には加振、弦の非線形性、フレット接触、録音機器も影響し得るため、樹種による保証ではなく測定が必要です。
3. 軽いタッチのフィンガースタイル
推奨の方向性:
- トップ板:エンゲルマンスプルース、ヨーロッパスプルース、ウェスタンレッドシダー、レッドウッド
- サイド・バック板:ローズウッド、ウォールナット、コア
- ボディ:OM、GA、スモールジャンボなど
理屈は次のとおりです。
微小振幅の線形モデルには樹種固有の「鳴り始めの閾値」はありません。軽いタッチへの応答は、既知入力に対するブリッジアドミタンス、音圧、減衰で比べ、密度や樹種だけで推定しません。
4. 録音とミックスに適した音
推奨の方向性:
- トップ板:シトカスプルース、ヨーロッパスプルース、レッドウッド
- サイド・バック板:マホガニー、ウォールナット、メイプル
- 倍音の複雑さを制御する
理屈は次のとおりです。
レコーディング環境では、低域や倍音が多すぎるとミックスしにくくなります。より直接的で焦点の絞られた音の方が、作品に収めやすいのです。
5. 安定した量産
推奨の方向性:
画像出典:B137 · CC BY-SA 4.0
- トップ板:安定供給されるシトカスプルース、ヨーロッパスプルース、または検証済みの代替材
- サイド・バック板:マホガニー類、サペリ、ウォールナット、安定したローズウッド
- ネック:安定したマホガニー、サペリ、メイプル、ラミネート構造
- 指板:持続可能に供給されるエボニー代替材、ローズウッド代替材、工業材料
十一、木材・構造・用途の組み合わせを考える
アコースティックギターの木材選定の本質は、何か「神の木」を探すことではなく、パラメータ化された判断システムを構築することです。
画像出典:Richard · CC BY-SA 2.0
トップ板は軽く、剛く、低減衰で高効率であること。サイド・バック板は安定し、反射し、音色を着色すること。ネックは曲げ・ねじれに強く長期にわたり変形しないこと。指板は硬く、耐摩耗性が高く、安定していること。ブリッジは質量・硬度・エネルギー伝達のバランスを取ることです。
ひと言でまとめると:
初期エネルギーは撥弦から与えられます。面板、側背板、ネック、空気が結合、放射、損失に関与します。役割は相互に関連し、加振、エネルギー保持、音色を各木製部品に一対一で割り当てられません。
製琴における最も信頼できる材選定の方法は、樹種名と経験的な形容詞だけに頼ることではなく、データのクローズドループを構築することです。
材料パラメータ・構造設計・実測テストがクローズドループを形成して初めて、木材選定は経験主義から複製可能な工学能力へと変わります。
このページのテキスト版
理解を深めるためのサイト内関連記事2本
下には関連記事2本へのリンクがあり、全文は埋め込まれていません。モードの図は既定比率と解析的パターンによる教材で、実際の自由円板やギターの固有モードを解いていません。
1本目は「ギター振動モードの基礎」で、固有振動数、振動モード形状、減衰、構造連成を紹介し、概念図で節と腹を確認できます。
2本目は「連成振動系としてのギターの音響モデリング」で、ギターが単一振動子の単純な重ね合わせではなく、トップ板・バック板・ボディ空気腔が相互に連成する振動系であることを論じ、連成が周波数と応答に与える影響や、モデリングでその連成関係をどう扱うかを紹介します。
この2本の記事は本記事と同じ一つの流れを成します。木材の選定とパラメータから、トップ板のモード挙動、そして楽器全体の連成後の音響応答へと続きます。本記事→モードの基礎→連成モデリングの順に読むことをおすすめします。
Hailwood–Horrobin 式は平衡含水率を絶乾質量に対する百分率で推定し、現在の木材の実測や平衡までの時間ではありません。このモデルでは第一項が溶解水、第二項が水和水で、説明を逆にしません。樹種、吸脱湿履歴、熱処理、含水率勾配で差が生じます。曲線だけで個々の板材の加工適性は認定できません。
琴体へのエネルギー移動が速いと一部帯域が大きくなっても、弦の減衰は速まる場合があります。内部損失、琴橋の機械アドミタンス、放射損失が関わり、密度、琴橋質量、裏側板の樹種だけでサステインは予測できません。弦、調弦、加振、録音条件を揃えて立ち上がり、スペクトル、減衰を比較します。
確認項目と適用条件
| 項目 | 正しい理解 | 実際の判断 |
|---|---|---|
| 表板 | 密度、方向別の剛性、減衰 | 厚さとブレーシングも評価する。樹種だけで音は保証できない |
| 裏板と側板 | 構造振動と空気の連成 | 密度や反射だけでサステインを予測できない |
| ネック、指板、ブリッジ | 剛性、寸法安定性、質量、接着 | 各部位と構造荷重に合わせて選ぶ |
| 湿度と含水率 | 環境の相対湿度と木材含水率は別の量 | 平衡モデルの値は含水率計の実測値ではない |