モードの基礎概念
モードの定義:モード解析(Modal Analysis)は、構造物の固有振動特性を研究する理論と手法であり、モード周波数、モード振型、減衰比、モード質量、モード剛性、モード参加係数などのパラメータを扱います。線形系において、各モードは、構造物がある固有振動数の近傍で最も生じやすい空間的な振動形態として理解できます。
構造物があるモード周波数の近傍で加振されるとき、加振位置と方向がそのモード振型と一致していれば、そのモードは効果的に励起されます。モード振型のうち、変位がほぼゼロになる、あるいは位相が反転する位置は節線または節の領域と呼ばれ、変位の大きい領域は腹(アンチノード)領域と呼ばれます。ギターの表板、裏板、胴体内の空気、ブリッジ系の振動は単一の周波数の単純な運動ではなく、複数の構造モードと空気モードが相互に連成した結果です。モード周波数は主に系の質量分布、剛性分布、境界条件、連成関係によって決まります。
運動方程式と固有値問題: 線形弾性体系では、減衰のない自由振動は次の運動方程式(微分方程式)で記述できます(線形・軽減衰系では、任意の応答はモードの線形重ね合わせに展開できます)。
系の一般化変位を q(r,t) とすると、
q(\mathbf{r},t)=\sum_{k} \phi_k(\mathbf{r})\,\eta_k(t),\qquad\eta_k(t) = A_k \cos(\omega_k t+\varphi_k)\,e^{-\zeta_k \omega_k t}線形弾性体系(減衰なし自由振動)の運動方程式:
[M]\{\ddot{x}\} + [K]\{x\} = \{0\}
\begin{bmatrix}
m_{11} & m_{12} & \cdots & m_{1n} \\
m_{21} & m_{22} & \cdots & m_{2n} \\
\vdots & \vdots & \ddots & \vdots \\
m_{n1} & m_{n2} & \cdots & m_{nn}
\end{bmatrix}
\begin{Bmatrix}
\ddot{x}_1 \\[4pt]
\ddot{x}_2 \\[4pt]
\vdots \\[4pt]
\ddot{x}_n
\end{Bmatrix}
+
\begin{bmatrix}
k_{11} & k_{12} & \cdots & k_{1n} \\
k_{21} & k_{22} & \cdots & k_{2n} \\
\vdots & \vdots & \ddots & \vdots \\
k_{n1} & k_{n2} & \cdots & k_{nn}
\end{bmatrix}
\begin{Bmatrix}
x_1 \\[4pt]
x_2 \\[4pt]
\vdots \\[4pt]
x_n
\end{Bmatrix}
=
\begin{Bmatrix}
0 \\[4pt]
0 \\[4pt]
\vdots \\[4pt]
0
\end{Bmatrix}
モード参加係数と共鳴: 外部加振の周波数があるモード周波数と一致すると、構造物はそのモードで共鳴を起こし、顕著な振動応答が生じます。しかし、共鳴応答の強さは周波数の一致度合いだけでなく、加振がそのモードに対して持つ「連成効率」にも依存します。これを評価するのがモード参加係数です。所定の方向の加振力または変位入力に対して、モード参加係数は、そのモードが構造物全体の応答にどの程度寄与するかを表すスカラー量です。あるモードのその方向の参加係数が大きい場合、加振周波数がそのモード周波数に近づくと、そのモードは強く励起されて顕著な応答を生みます。モード参加係数は、特定の加振位置・加振方向・観測量のもとで、あるモードが応答に寄与する程度を記述するために用いられます。加振周波数がモード周波数に近くても、加振点がそのモードの節の近傍にあったり、加振方向がそのモードの主運動方向と一致していなかったりすると、測定される応答においてそのモードは弱くなることがあります。逆に、加振位置と方向がモード振型と高度に一致していれば、入力エネルギーが大きくなくても顕著な応答が生じ得ます。したがって、実際の動的応答は、周波数が固有振動数に近いかどうかだけでなく、加振と振型の空間的な適合関係にも依存します。
アコースティックギターの構造と主な共鳴部材
アコースティックギター(クラシックギターとスチール弦アコースティックギターの両方を含む)は、弦、ブリッジ、サウンドボード(表板)、裏板、側板(胴の側壁)、力木(ブレーシング)、サウンドホール、そして胴体内の空気などから構成される複雑な音響構造物です。各部材はギターのモード振動においてそれぞれ異なる役割を担っています。
- サウンドボード(表板):表板はギターで最も重要な構造音響放射部材です。弦はブリッジを通じて表板に力と速度を入力して表板を振動させ、その表面とサウンドホール付近の空気の動きと相まって音響エネルギーが外部へ放射されます。表板の低次の主モードは、通常、広い面積が同位相で大きく動く「ほぼピストン的」な特徴を持ち、放射効率が高くなります。しかし実際の表板は剛体ピストンではなく、曲げ、ねじれ、局所振動、力木による拘束を伴う複雑な異方性薄板です。表板の厚み、アーチ(湾曲)、木材の縦横方向のヤング率、密度、減衰、力木のレイアウト、ブリッジの質量は、いずれもそのモード周波数と振型に大きな影響を与えます。
- 裏板:裏板はギター背面の木板で、一般的に硬木(ローズウッドなど)で作られ、通常は表板よりやや厚くなります。裏板にも固有の曲げモードがあり、側板を介した構造経路と胴体内空気の圧力を通じて表板と連成します。表板と裏板の位相を論じる際は、まず方向を定義する必要があります。それぞれの外向き法線方向を正とすれば、表板と裏板が「同時に外へ膨らむ」と胴の容積が増え、「同時に内へ引っ込む」と容積が減少し、この運動は胴内の空気を強く連成させます。一方、同一の空間座標方向を正とすれば、位相の記述は逆になります。したがって、裏板と表板の連成を分析する際には、「同位相」「逆位相」だけでなく、基準方向を明示しなければなりません。裏板の共鳴は通常、ギターの音を単独で決める主因ではありませんが、低域・中低域応答のピーク、幅、減衰に影響します。適度な裏板の参加は音の豊かさと空気感を高めますが、特定の裏板モードが表板モードや空気モードと過剰に集中すると、一部の音が異常に目立ったり、異常に減衰したりする可能性があります。
- 側板:側板は表板と裏板を結んで胴体の空胴を形成する側壁で、一般に硬木を曲げ加工して胴の外形に仕上げます。側板自体は比較的細く高剛性であるため、低次モードではほぼ剛体境界とみなされ、表板・裏板の振動の境界条件を制限・導きます。側板の主な役割は共鳴箱の容積と形状を構成することであり、空気モードの周波数にも影響します(例えば、胴の容積はヘルムホルツ共鳴周波数に影響します)。側板自身にも高周波の曲げモードがありますが、その円弧構造と表板・裏板との緊密な接合のため、これらのモードが全体の音響放射に与える影響は比較的小さく、一般的には局所的な高周波振動として現れ、主要な音響放射源ではありません。
- 力木(ブレーシング):力木は表板と裏板の内側に貼り付けられた細長い木片で、構造を補強し振動形態を調整する役割を持ちます。ギターの種類によって力木のレイアウトは異なります(例えばクラシックギターは扇形力木、スチール弦ギターはXブレーシングが多い)。力木は表板の局所剛性、質量分布、振動エネルギーの流路を大きく変えるため、モード周波数、節線の位置、振型の分区に影響します。一部のモードでは節線が力木の近くに現れたり、力木の方向に導かれたりしますが、力木の位置が必ず節線になるとは限りません。力木のより正確な役割は、表板の等価曲げ剛性、異方性の程度、局所的な連成関係を変化させることで、モード周波数、振型、放射効率を間接的に制御することにあります。例えば、Xブレーシングでは特定の周波数で表板にX字状の振動分区が現れ、扇形力木は表板の低次モードの周波数順序を調整します。総じて、力木のレイアウトはモード制御の重要な手段であり、力木の厚みと形状を削って調整することで特定モードの周波数を微調整し、ギターの低音・高音に望ましい応答を得ることができます。
- サウンドホールと胴体内の空気:サウンドホールは表板に開けられた孔です(通常は表板のやや中央寄りの位置)。サウンドホールは胴体内の空気と外部の空気をつなぎ、ギターの胴体を典型的なヘルムホルツ共鳴器にしています。胴体内の空気の振動は空洞モードを形成します。最も低次の空気モード(A0モードと呼ばれます)は質量-バネ系に似ており、胴体内の空気が「バネ」、サウンドホールの空気柱が「質量」となって出入りの振動を行います。このモードはギターで最も低い共鳴周波数の一つに対応し、一般に80〜120Hzの範囲(E2からA2付近の音高に相当)にあり、「空洞共鳴」や「エアモード」と呼ばれます。このモードでは、胴体内の空気がサウンドホールを通じてピストンのように出入りし、表板と裏板は主に弾性境界として働きます。空洞モードはギターの最低音域の放射を強化します。弦の周波数がこの周波数に近づくと、胴内の空気が表板と共鳴し、低音の音量とサステインが増強されます。最も低いA0ヘルムホルツモードのほか、胴体内にはより高次の空気定在波モード(A1、A2など)も存在し、胴内空気振動の高次定在波形(縦方向、横方向の1/2波長など)に対応します。これらの高次空気モードはA0ほど表板の振動と強く連成せず、周波数も高く、互いに調和関係にありません(A0の整数倍ではない)が、ギターの中音域の共鳴にも一定の寄与をします。
- 弦とブリッジ:弦はギターの直接的な音源であり、演奏者が弦をはじくことで振動が励起されます。開放弦の振動周波数は弦長、張力、線密度によって決まり、一連の倍音を生じます。弦自体の振動は(弦径が細くインピーダンス整合が悪いため)ほとんど直接空気へ音を放射しませんが、弦の振動はブリッジを通じて力を表板に伝え、共鳴箱全体を振動させます。ブリッジは表板の表面に接着され、弦と表板を結ぶ界面であり、その質量と剛性も表板のモードに影響します。ブリッジは表板の局所質量を増やして表板の一部のモード周波数を下げるとともに、振型の局所分布にも影響します。弦-ブリッジによる加振のスペクトルは広いのですが、ギターの共鳴箱がすべての周波数に対して均一に応答するわけではありません。共鳴箱はフィルタ兼放射変換器として働き、弦から入力されたエネルギーを各モード間で再分配して音として出力します。このうち、ギターのモード周波数に一致した振動成分は顕著に増強されて効率よく放射され可聴音となり、共鳴周波数の近くにない成分は相対的に抑制されます。したがって、ギター全体の音色はモード構造と密接に関係しています。ある音高に対応する弦の基音または倍音がモード周波数の近くにあれば、その音は特に大きく、アタックの立ち上がりが速く、明瞭に聞こえます。逆に、ある音の近くに共鳴の支えがなければ、弱く聞こえたり余韻が短くなったりします。良く設計されたギターでは、モード周波数の分布が弦の音高範囲をできるだけ均等に覆い、最低音から最高音までモードの支えがあることで、各音域の音量バランスと音色の統一感が保たれます。
理想的な柔軟弦(曲げ剛性なし)、スパンL、張力T、線密度 μ=ρA の張力弦の微小な横振動は次の波動方程式を満たします:
\frac{\partial^2 u}{\partial t^2}=c^2\frac{\partial^2 u}{\partial x^2},\qquad
c=\sqrt{\frac{T}{\mu}}
固定端の境界条件は u(0,t)=u(L,t)=0。固有解は:
u_n(x,t)=\sin\!\left(\frac{n\pi x}{L}\right)\cos(\omega_n t+\varphi_n),\quad
\omega_n=\frac{n\pi c}{L}
対応する周波数は:
f_n=\frac{\omega_n}{2\pi}=\frac{n}{2L}\sqrt{\frac{T}{\mu}},\qquad n=1,2,\dots
実際の金属弦は曲げ剛性を持つため、Euler–Bernoulli 拡張の一次元方程式を用います:
\mu\,\frac{\partial^2 u}{\partial t^2}
+EI\,\frac{\partial^4 u}{\partial x^4}
=T\,\frac{\partial^2 u}{\partial x^2}
ここで E はヤング率、I は断面二次モーメントです。固有振動数は近似的に:
\omega_n \approx \frac{n\pi}{L}\sqrt{\frac{T}{\mu}}\,
\sqrt{1+\frac{\pi^2 EI}{T L^2}\,n^2}
f_n \approx \frac{n}{2L}\sqrt{\frac{T}{\mu}}\,
\sqrt{1+B n^2},\qquad B=\frac{\pi^2 EI}{T L^2}
この B が非調和係数(インハーモニシティ係数)であり、倍音が整数倍からずれる原因となります。
総じて、アコースティックギターの各構造部材は相互に連成し合い、複雑なモード振動体系を形成しています。弦が励振源となり、ブリッジがその励振を表板に伝達します。表板・裏板・側板が木製の胴体を形成して構造弾性を提供し、サウンドホールと内部の空気が空胴の音響共鳴を提供します。系全体の振動は周囲の空気と連成し、最終的に音として放射されます。ギターの品質は、これらのモード周波数と振型の分布、および弦の発音周波数との一致の程度に大きく依存します。製作者は設計・調整の過程で、主要な共鳴部材の材料と構造パラメータ(表板の厚み、力木の削り、サウンドホールの大きさなど)に着目し、モード周波数と振型を調整することでギターの音の特徴を形づくります。
モード解析の数学的モデリング
有限要素モデリング: ギターのモード解析には、通常、有限要素法(FEM)による数学モデルの構築が必要です。ギターの構造は薄板(表板・裏板)、シェル(側板)、梁(力木、ネックなど)、閉じた空気腔など多様な構造・媒質を含むため、正確にモデル化するのは容易ではありません。有限要素モデルでは、表板と裏板は通常シェル要素または板要素に離散化します(木材は繊維方向と繊維直交方向の剛性差が大きいため、異方性の弾性定数を考慮します)。側板はシェル要素でフレーム境界として定義でき、力木は補強材として梁要素または等価シェル要素でモデル化します。ブリッジなどの局所的な付加質量・剛性もモデルに含める必要があります。音響モードの解析では、胴体内の空気もモデル化する必要があり、例えば音場有限要素(流体要素)で空胴を満たし、サウンドホールに開放境界条件を設けて外部とつなげます。このような流体-構造連成モデルにより、木製箱体の固有モードと空気腔の固有モード、および両者が連成したモードを同時に求められます。しかし完全モデルは計算量が大きく、特に外部の無限空間の放射音場を含む場合は境界要素法(BEM)を併用して解くことができます。そのため研究では簡略化がよく用いられます。例えば、まず剛体箱を仮定して空気モードA0の周波数を求め、その後、構造モデルの中で集中質量-バネによって空気の動的な柔軟性を模擬する、あるいは低次の連成モードのみを考慮するなどして計算の複雑さを抑えます。
モード計算と求解: 有限要素モデルを構築し適切な境界条件(通常はギターを自由空間に吊るした状態、自由-自由境界として実際の吊り下げ試験状況に近似させます)を与えれば、固有値問題を解くことでモードパラメータが得られます。具体的には、有限要素で離散化した系の運動方程式は式(1)と同様の行列形式で書けます。実際の計算は市販の有限要素ソフトウェアの固有振動数解析モジュールで行え、この解析は一連のモード周波数と対応する振型を直接出力します。なお、木材の材料特性には実際上不確実性と異方性があるため、計算結果は実験に基づいて修正・検証する必要があります。例えば、同一モデルでもヤング率を変えるとモード周波数は大きく変化し、湿度変化による木材パラメータの変化もモード周波数のずれを引き起こします。そのため、実験モード解析(打撃法による固有振動数の測定など)でシミュレーションモデルを校正し、計算モードを実測と一致させることが一般的です。また、ギターの主要な動特性に注目する場合、一般に一定の周波数範囲のモードを抽出するだけで十分です(例えば0〜1000 Hzの範囲は主要な放射モードをカバーします)。高次モードは数が多いものの全体の放射への影響は小さく、解析では適宜打ち切って構いません。
モード参加係数の応用: モデルを構築してモードを求めた後、各モードの参加係数をさらに計算すれば、特定の加振条件下でどのモードが応答を支配するかを予測できます。例えば、ある弦を弾いたときのブリッジでの加振方向を表板に垂直と仮定して、ブリッジ位置の垂直方向の力に対するモード参加係数を計算すれば、ブリッジ駆動応答への寄与が最も大きいモード(通常は表板が「ピストン」状に振動するモード)を抽出できます。これらのモードがギターの音響放射を主に左右します。モード重ね合わせ法により、任意の外力に対する応答を各モード応答の線形結合として表せます。実際のギターの音は、多数のモードが弦の加振にさまざまな程度で参加した重ね合わせの結果であり、低次モードが主役となり、高次モードは細部と音色の彩りを担います。モードの直交性により、解析や調整の際に特定のモードだけを(構造の局所を変えて周波数を調整するなど)独立に調整でき、他のモードへの影響は比較的少ないため、これがギターのチューニングと最適設計の重要な理論的根拠となります。
ここで減衰、品質係数(Q値)と減衰過程について見てみます。品質係数:
Q_n=\frac{1}{2\zeta_n}=\frac{\omega_n \text{(エネルギー蓄積)}}{\text{(電力損失)}}
弦のQ値は、材料の内部摩擦、ブリッジとの機械インピーダンスの整合、空気・表板との放射連成によって決まります。
典型的なモード振型と音色への影響
アコースティックギターには可聴帯域全体にわたって多数のモードが分布しています。以下では、いくつかの典型的なモードを取り上げ、その振型の特徴と対応する周波数、そしてギターの音色への寄与を説明します。
(a) 空洞モード(ヘルムホルツ共鳴、A0モード): 最も低次のモードは通常空胴のヘルムホルツ共鳴であり、主に胴体内の空気がサウンドホールで出入りする振動として現れます。そのため「空洞モード」または「A0モード」とも呼ばれます。厳密に言えば、胴体を剛体と仮定すると、A0モードの振型はサウンドホールの空気柱と胴内の空気が単純に往復する運動です。しかし実際のギターでは、表板と裏板は完全に剛体ではなく、胴内の気圧変化に応じて変形し、空気バネと連成した弾性膜として振る舞います。この連成により、実際の最低次モードはしばしば表板と裏板が逆位相で振動して胴内の空気を押し縮める形態、いわゆる「呼吸モード」として現れます(図1参照)。呼吸モードでは、表板と裏板が同時に外へ膨らむと胴の容積が増えて内部の気圧が下がり、外部の空気がサウンドホールから吸い込まれます。表板と裏板が内側へ引っ込むと容積が減り、空気がサウンドホールから押し出されます。この過程は箱が「呼吸」しているのに似ているためこの名があります。このモードの周波数は通常100 Hz前後です。空洞モードはギターの低音の共鳴の主な源です。弦の基音または低次の倍音がこの周波数に近いとき(例えば6弦開放のE2音は約82 Hzで、多くのギターのA0周波数の近くにあります)、箱体は強く共鳴し、その音の音量とサステインが増強されて、低音がより豊かで丸く聞こえます。逆に、A0モードの周波数が高すぎる設計では最低音域が痩せて聞こえ、低すぎると過剰な「ゴボつき」低域が生じることがあります。ギター製作者は胴体容積やサウンドホールの直径などのパラメータを調整してヘルムホルツ周波数を制御し、低域応答のバランスを取ることがよくあります。注意すべきは、A0モードは主に空気の運動が支配的で、その振型では表板・裏板も参加するものの振幅は比較的小さいことです。したがって、このモードが放射する音の大部分はサウンドホールから放射され、全指向性の低周波放射となり、ギターの低域の指向特性と共鳴感に決定的な役割を果たします。
(b) 表板主モード(表板-空気連成共鳴): 空洞モードの上にある表板の一次曲げモードは、ギターで最も重要な構造モードの一つです。このモードは「(0,0)モード」と呼ばれることがあり、表板全体が同位相で出入りする(中心が腹、縁が節となる)形態で、ピストン運動に似ています。サウンドホールのない独立した表板では、このモード周波数は200〜300 Hzの範囲になり得ますが、実際のギターでは表板が空気や裏板と連成し、一群の関連モードを形成します。典型的なケースでは、周波数が近い二つのモードが現れます。一方は表板と胴内空気の強い連成が主で、他方には裏板の運動の影響が加わります。あるスチール弦ギターの実験モード解析では、約188 Hzと203 Hzに一対のモードが現れました。両モードとも表板とサウンドホールの空気は同位相で振動していますが、違いは裏板の振動位相です。低い方の188 Hzモードでは裏板はごく小さな振幅で逆位相に動き、203 Hzモードでは裏板が表板と同方向に、しかもより大きな振幅で動きます。このモード群は、表板と空気の連成共鳴(表板主モード)と裏板共鳴が相互作用的に現れた結果と見なせます。クラシックギターでは、表板主モードの周波数は一般に180〜200Hz程度であり、空洞モードとともにギターの低域を支える二つの柱となる共鳴を構成します。表板主モードの振型は通常、表板中央部が膨らんだり凹んだりし、枠の部分が節線となる形で現れます。サウンドホール付近は開孔によって局所剛性が低下するため、振型には変形が集中する領域が現れることがありますが、全体的には表板の各部分が同方向に動く割合が多いモードです。このモードではサウンドホール内の空気は往々にして表板とともに動き、同位相でサウンドホールを出入りするため、表板表面からもサウンドホールからも音波が放射され、放射効率が非常に高いモードとなります。表板主モードはギターの中低域の音色に決定的な影響を与えます。このモードはギターに豊かな中域の共鳴を与え、開放の中低音(A〜Dの音域など)を「共鳴箱」ならではの深みを備えた響きで大きく鳴らします。このモード周波数が高すぎると(表板が硬すぎるか小さすぎる場合)、ギターは明るすぎて低音の土台に欠けた聴感になり、低すぎると(表板が柔らかすぎる場合)、音がこもって聞こえることがあります。多くのクラシックギターの一流の製作者は表板の主共鳴をG3(約196 Hz)付近に調整します。これは典型的なクラシックギターの「鳴りの良い」音色の重要な要素とされているからです。同様に、裏板のモード周波数は表板よりやや高く(例えばA3の約220 Hz)調整され、一定の協調共鳴を得つつ表板モードと完全には重ならないようにします。表板主モードと空洞モードは、ギターの低音と中域の全体的なバランスをともに形づくります。前者は厚みと主体音量を、後者は深みと低域延伸を提供し、両者がうまく組み合わさることで、ギターは最低音から中音域まで支えられます。この二つのモード周波数が近すぎると、特定の音が際立ってウルフトーン(狼音)になることがあります。逆に適度に離れていれば(通常は全音1〜2個分)、互いに補い合って帯域幅が広がり、ギターの低域応答はより滑らかになります。
(c) 高周波の局所モード: 上記の低次の全体モードのほかに、ギターにはより高い周波数帯に数多くの高次モードが存在します。これらのモードは通常、表板や裏板がより複雑な振型変形を起こすものに対応し、複数の節線や局所振動領域の出現などを含みます。例えば中高域(例えば200〜500 Hzの帯域)では、表板に一次および二次の曲げモードが現れます。よく見られる形態としては、胴の幅方向に一本の横節線が現れ、表板を上下二つの逆位相部分に分ける((0,1)モードに類似)もの、さらに胴の長さ方向に一本の縦節線が現れ、表板を左右二つの逆位相部分に分ける((1,0)モードに類似)ものがあります。実験観察では、あるギターで約262 Hzに表板と裏板が上下に分区されて逆位相で振動するモード(横方向1節線)が現れ、胴内の空気は前後に「揺れ動き」、サウンドホールを通じてある程度の正味の流れを生じました。約315 Hzでは左右に分区されて逆位相で振動するモード(縦方向1節線)が現れ、このとき表板の上下半分がほぼ逆位相で等振幅であるため、胴内空気の正味の運動は非常に小さく、サウンドホールの空気はほとんど動きませんでした。さらに高い周波数では、節線を三本以上持つモード((1,1)モード、(0,2)モードなど、より複雑な振型)も現れます。高周波モードの特徴は、振型が複雑で、各モードが関与する有効振動面積が比較的小さく、隣接部分がしばしば逆位相であるため放射効率が低いことです。つまり、高周波モードは数が多いものの、遠方の音場への放射への寄与は相対的に限られており、むしろギターの音色の繊細さと伸びに影響します。高いポジションを弾いたりハーモニクスを鳴らしたりすると、これらの高次モードが励起されて音色の明るさと豊かさが増しますが、全体の音量はあまり上がりません。実際、ギターの音色の明るさ・暗さの知覚は、高周波モードの分布と減衰に関係しています。高周波モードが多くQ値が高いと、「きらびやかな」高音のディテールが得られ、高周波モードが材料の減衰などの影響で速く減衰すると、ギターの音色は柔らかく温かみがありますが輝きに欠けます。現実には低域共鳴のように各高周波モードを精密に制御することはできませんが、素材の選択(表板の密度、塗装工程など)や構造(指板と力木の連成など)は高周波モードの分布と減衰に影響します。したがって優れたギターは高域においても一定の応答を保ち、豊かな低中域と明瞭な高域のディテールの両方を備えた音色を持つのです。
総じて、次数の異なるモードはそれぞれギターの音に独自の寄与をします。低次モード(空洞モード、表板主モードなど)はギターの基本的な応答曲線と共鳴特性を決め、中次モード(数百ヘルツ帯の振型)は中域の音色と投射力を豊かにし、高次モードはギターの音に独特の倍音と質感を与えます。良く設計されたギターでは、これらのモードが周波数軸上で合理的に分布し互いにずれるようにして、特定の音高に共鳴の支えがなかったり、特定の周波数で共鳴が過剰に重なったりするのを避けるべきです。経験豊富な製作者は製作時に表板と裏板を「調音」し、それらの基本モード周波数が楽音の整数倍の関係から外れるようにするとともに、高次モードの周波数を分散させ、指板のあらゆる位置の音符に適度な共鳴応答を持たせて、バランスがとれ変化に富んだ音色を得ます。
次に、表板・裏板・胴体についていくつかの数学的な説明を行います。
単板を等方性薄板と近似し(Kirchhoff–Loveの仮定)、厚み h、密度 ρ、ヤング率 E、ポアソン比 ν とします。たわみ w(x,y,t) は次を満たします:
D\nabla^4 w + \rho_p h\,\frac{\partial^2 w}{\partial t^2}
+ \eta D \nabla^4\!\left(\frac{\partial w}{\partial t}\right)
= p(x,y,t)
ここで:
D=\frac{E h^3}{12(1-\nu^2)}
Dは板の曲げ剛性、ηは構造損失係数、pは板の両側の圧力差です。境界条件はエッジ(バインディング)、力木と側板の接合によって決まります。力木付きの実際の表板は不均一異方性板です。
モードの重ね合わせは次のように書けます:
w(x,y,t)=\sum_{k}\phi_k(x,y)\,\eta_k(t),\quad
M_k\ddot{\eta}_k+C_k\dot{\eta}_k+K_k\eta_k=F_k(t)
このうち:
M_k=\iint \rho_p h\,\phi_k^2\,\mathrm{d}S,\quad
K_k=\iint D(\nabla^2\phi_k)^2\,\mathrm{d}S,\quad
F_k=\iint p\,\phi_k\,\mathrm{d}S
クラドニ図形(砂振動法)は実際には節線(拘束/力木レイアウトを反映)を表示しています。
胴体(空胴)モードについては、胴内の空気は次の方程式を満たします:
\nabla^2 p - \frac{1}{c_0^2}\frac{\partial^2 p}{\partial t^2}=0
ギターのサウンドホールは短い首を持つ空胴に近似でき、低域の主共鳴(ヘルムホルツ)周波数は次の方程式を満たします:
f_H=\frac{c_0}{2\pi}\sqrt{\frac{A}{V\,L_\mathrm{eff}}}
容積、サウンドホールの位置や深さ・大きさを変えると、この周波数が変化します。
次に連成を考えます。ブリッジと表板の接触点を例にとると、弦端の横速度 Va とブリッジ/表板の速度 Vb は連続で、力の釣り合い方程式は:
F_b(\omega) = Z_b(\omega)\,v_b(\omega)= -F_s(\omega)
ここで:
Y_b(\omega)=\frac{v_b}{F_b}
これはブリッジ点のモビリティ(機械感度)であり、線形モード和は:
Y_b(\omega)=\sum_{k}\frac{i\omega\,\phi_k(\mathbf{b})^2}{M_k\big(\omega_k^2-\omega^2+i2\zeta_k\omega_k\omega\big)}
弦端の等価減衰は Yb の影響を大きく受けます。ω が表板モードに近づくと、エネルギーがより速く系外へ連成して抜ける、すなわち「ある音はより大きく、より短くなる」のです。
続いて、表板と胴内空気の連成を見てみます。表板の法線方向速度場を Vn(x,y,ω) とすると、胴内の体積速度 Ucav とサウンドホールの体積速度 Uhole は次を満たします:
U_\mathrm{cav}(\omega)=\iint v_n\,\mathrm{d}S,\qquad
U_\mathrm{hole}(\omega)=\frac{p_\mathrm{cav}(\omega)}{Z_\mathrm{neck}(\omega)}
Z_\mathrm{neck}(\omega)\approx i\omega\rho_0 \frac{L_\mathrm{eff}}{A}
p_\mathrm{cav}(\omega)=\frac{U_\mathrm{cav}-U_\mathrm{hole}}{i\omega C_\mathrm{air}}
上式を連立すると、古典的な2(または3)自由度連成モデルが得られ、低域の「表板主モード」「胴モード」「逆位相/同位相」の合成モード周波数と放射効率が求まります。
次に、音響放射と音の大きさについて見てみます。ギターの知覚される音の大きさは遠方音場の音圧 p∞ と関係します。周波数領域では、表板の法線方向速度が放射する音響パワーは近似的に:
\Pi(\omega)\approx \frac{\rho_0 c_0}{2}\iint
\sigma(\mathbf{r},\omega)\,|v_n(\mathbf{r},\omega)|^2\,\mathrm{d}S
ここで σ は放射効率です(波数 k=ω/c0、板波の位相速度、構造波と空気の音波の位相整合の程度に関係します)。低域では主にピストン的成分(全体の体積速度)とサウンドホールからの噴流が支配的で、中高域では板の高次モードが寄与します。
モード振型の実験的測定と可視化
上記のギターのモード振型を深く研究し検証するために、科学者と製作者はさまざまな実験手段を用いて振動モードを可視化してきました。
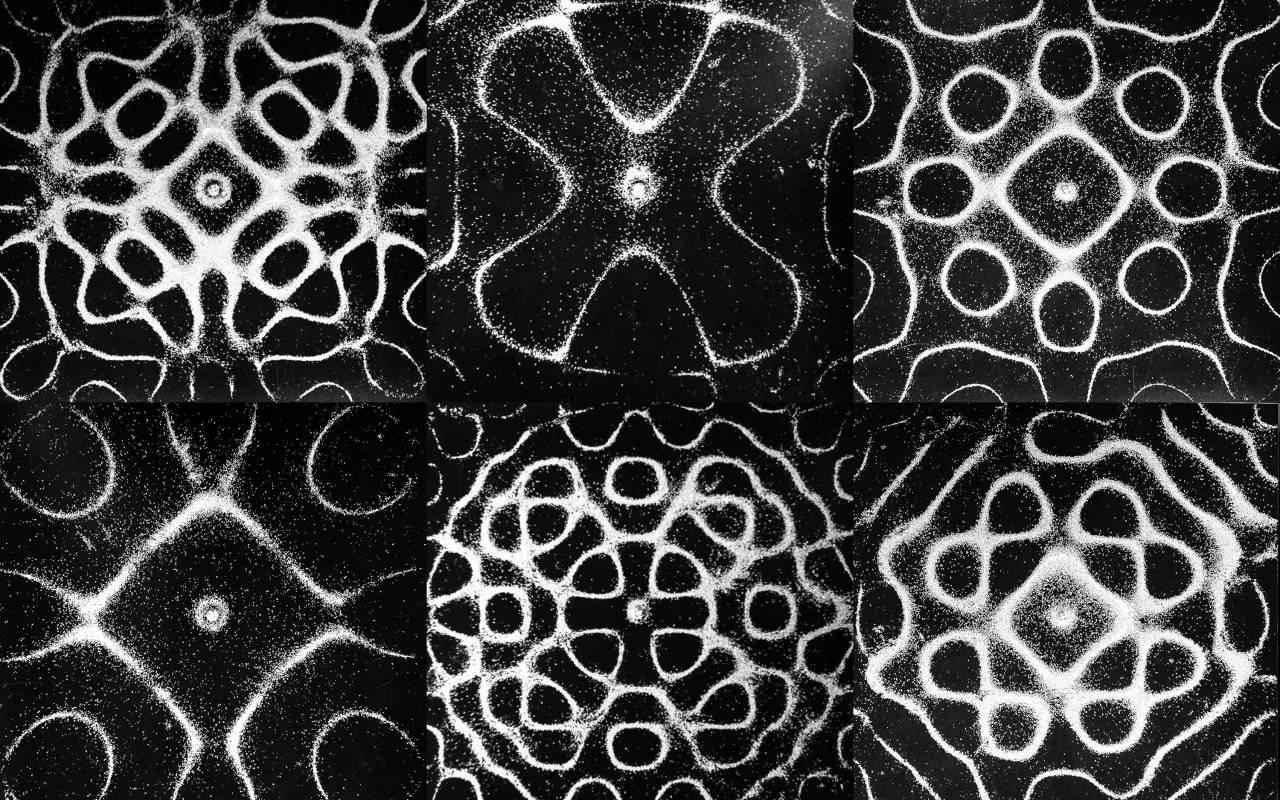
クラドニ板
- クラドニ法:歴史上最も古典的なのはクラドニ図形の実験です。細かい砂や茶葉の粉を表板の表面に撒き、スピーカーで掃引周波数加振を行うと、特定の周波数(共鳴周波数)で振動によって砂粒が節線のところに集められ、視覚的な振型パターンが形成されます。この方法は操作が簡単で、19世紀に物理学者Chladniがすでに平板の振型観察に用いたためこの名があります。ギターについては、クラドニ法により組み立て前に表板・裏板のモード周波数と振型を測定できます。製作者はこれらの図形から表板の薄削りや力木調整の効果を判断します。対称な表板は対称な図形を生み、異常に非対称な節線が現れた場合は材料の不均一や構造の非対称を示唆することがあります。注意すべきは、独立した表板のモード周波数がギターに組み立てた後のモード周波数と完全には対応しないことですが、この方法により製作過程で有益なフィードバックを得られます。クラドニ図形は主にモードの節のトポロジーを示すもので、定量研究には限界がありますが、実際の製琴では共鳴調整に有効であることが証明されています。
- インパクトハンマ法:加速度ピックアップの貼り付けと加振ハンマを用いてモード情報を記録します。
- ホログラフィック干渉とESPI: レーザーホログラフィック干渉法はもう一つの高精度な振型可視化技術です。干渉計測により振動面の微小変位を測定すると、ホログラムは縞模様の形で振動の等変位コンターを表示でき、空間分解能が極めて高く、複雑な振型を鮮明に描き出せます。電子スペックル干渉法(ESPI)はホログラフィック干渉のデジタル実装であり、同様に振動モードをリアルタイムで観察できます。研究者はかつてホログラフィック干渉を用いてギターなどの楽器のモード測定を行い、得られた振型が有限要素計算の結果とよく対応することを示しました。例えば、Chatziioannou らはコントラバスやヴィオールなどの楽器で、ESPIによってシミュレーションモードの正確性を検証しました。ギターについても同様の方法で、各次モードにおける表板の振動形態、目視では直接見えない微細な局所の反りや位相差を観察できます。ホログラフィック干渉の利点は、構造上に測定点を設けることなく連続的な全視野情報を取得できることで、現在空間分解能力が最も高いモード可視化手段の一つです。
- 実験モード解析と音響放射測定: 振型を直接観察するほか、研究者はしばしばインピーダンス測定と音場測定を組み合わせてモードを分析します。ブリッジ位置の機械モビリティ/インピーダンス(単位力を加えて振動速度を測定)を測定することで、モード周波数とその減衰の大きさを特定でき、同時にマイクロホンアレイで放射音場の分布を測定することで、どのモードが放射効率の高いモードかを把握できます。これらの研究は、ギターの音に最も寄与するモードがどれかを特定し、設計改善の指針とするのに役立ちます。
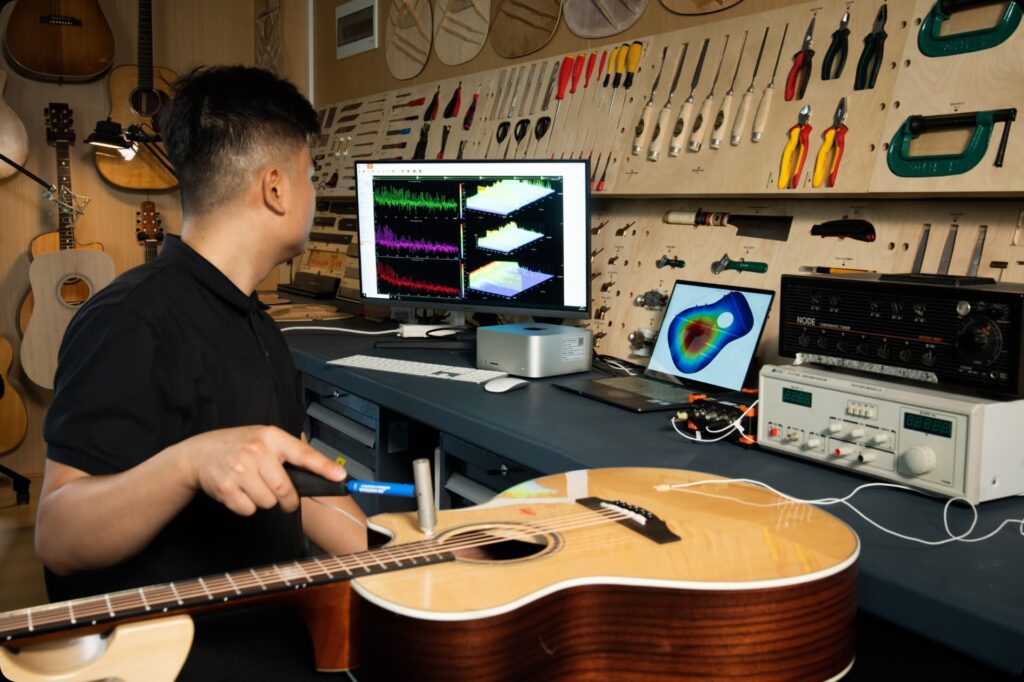
モード試験
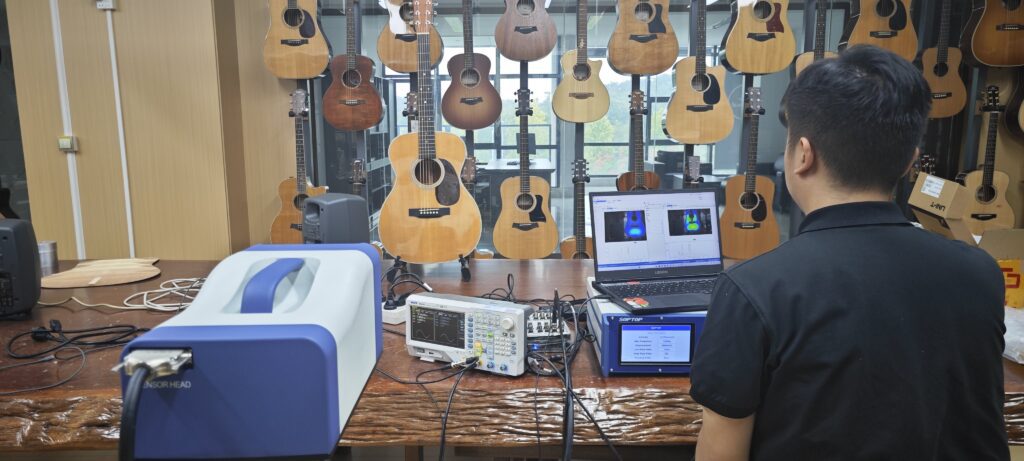
モード試験
以上のように、現代の実験技術の助けを借りて、私たちは抽象的なモード振型を「見える化」し、理論モデルと実際の楽器の挙動を結びつけることができます。これらのツールは、前述のギターの各次モードの存在と形態を検証する(例えば、実測されたギターの呼吸モードや表板モードは計算予測とよく一致します)だけでなく、ギターの製造と改良に科学的根拠を提供します。今日では、経験的な判断に加えて、モード試験の結果を参考に楽器を微調整し、周波数応答をより理想に近づけることがますます増えています。アコースティックギターの音色の秘密は、豊かで多様なモード振型の中に秘められています。理論モデリングによる解析と実験的な可視化を通じて、これらのモードが各周波数帯でどのように振動し、相互に連成するのかについて理解が深まり、「良いギターはなぜ魅力的に鳴るのか」という科学と芸術が交錯する問いの解明に一歩近づいたのです。
本文はオリジナルコンテンツです。転載する場合は事前に作者の許可を得て、目立つ位置に作者名と出典を明記する必要があり、内容を無断で改変してはなりません。
円形板モード振型シミュレーターの説明
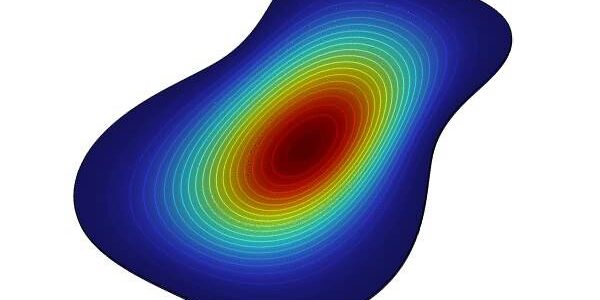
本ページには Kepma の円形板モード振型シミュレーターが埋め込まれています。パラメータを調整して円形薄板の振動モード(クラドニ図形)の変化を観察し、ギター表板振動の物理的基礎の理解を助けます。
図に見えるもの
表示されているのは、特定の周波数で円形薄板が振動してできるクラドニ図形で、板上の振動定在波を示しています。赤い領域は表板が上向きに振動している部分、青い領域は下向きに振動している部分、黒い破線は静止した節線です。振動の激しい領域は腹と呼ばれ、節線上の各点は静止したままです。加振周波数が上がるにつれ、節線のパターンはより複雑になります。
調整可能なパラメータ
加振周波数を調整できます(デフォルトは100 Hzから)。アニメーション速度を調整して振動の過程をゆっくり観察できます。材料の物理特性として、ヤング率の相対値と密度の相対値を調整できます。ヤング率と密度を変えると固有振動数が直接変化し、図形の形も変わります。
周波数と材料の関係
縁が自由な理想的な円形薄板の固有振動数はベッセル関数で正確に記述でき、簡略化した関係では、周波数はヤング率を密度で割った値の平方根に比例します。ヤング率は材料の変形への抵抗能力を表し、値が大きいほど材料は硬く振動周波数は高くなります。密度は単位体積あたりの質量を表し、密度が高いほど慣性が大きく振動周波数は低くなります。
ギターとの関係
同じ道理がギターの表板にも当てはまります。表板材料の剛性と密度がその振動特性、すなわちよく言う「音の志向」を決めます。製琴では木材の選択、厚みの調整、力木構造の変更によって表板の剛性と質量分布を調整し、各次モードの周波数と形態を制御します。これこそが「経験の芸術から工学的科学へ」の道筋です。聴感上の違いを、測定と調整が可能な物理パラメータへと還元するのです。