Abschnitt 1: Einführung
Kleben ist zunächst eine konstruktive Ingenieursaufgabe. Fugenpassung, Leimfugendicke, Holzfeuchtigkeit, Verarbeitungstemperatur, Klemmung und Aushärtung beeinflussen das Ergebnis. Klebehärte oder Preis können keine Aussage über den Gesamtklang einer Gitarre treffen. Leimfilmmessungen, Festigkeitsprüfungen an Holzproben und Hörtests an Instrumenten behandeln unterschiedliche Fragestellungen und sind keine austauschbaren Beweismittel.
Bildquelle:Larry Jacobsen · CC BY 2.0
Abschnitt 2: Der traditionelle Standard: Klebstoffe aus tierischen Proteinen
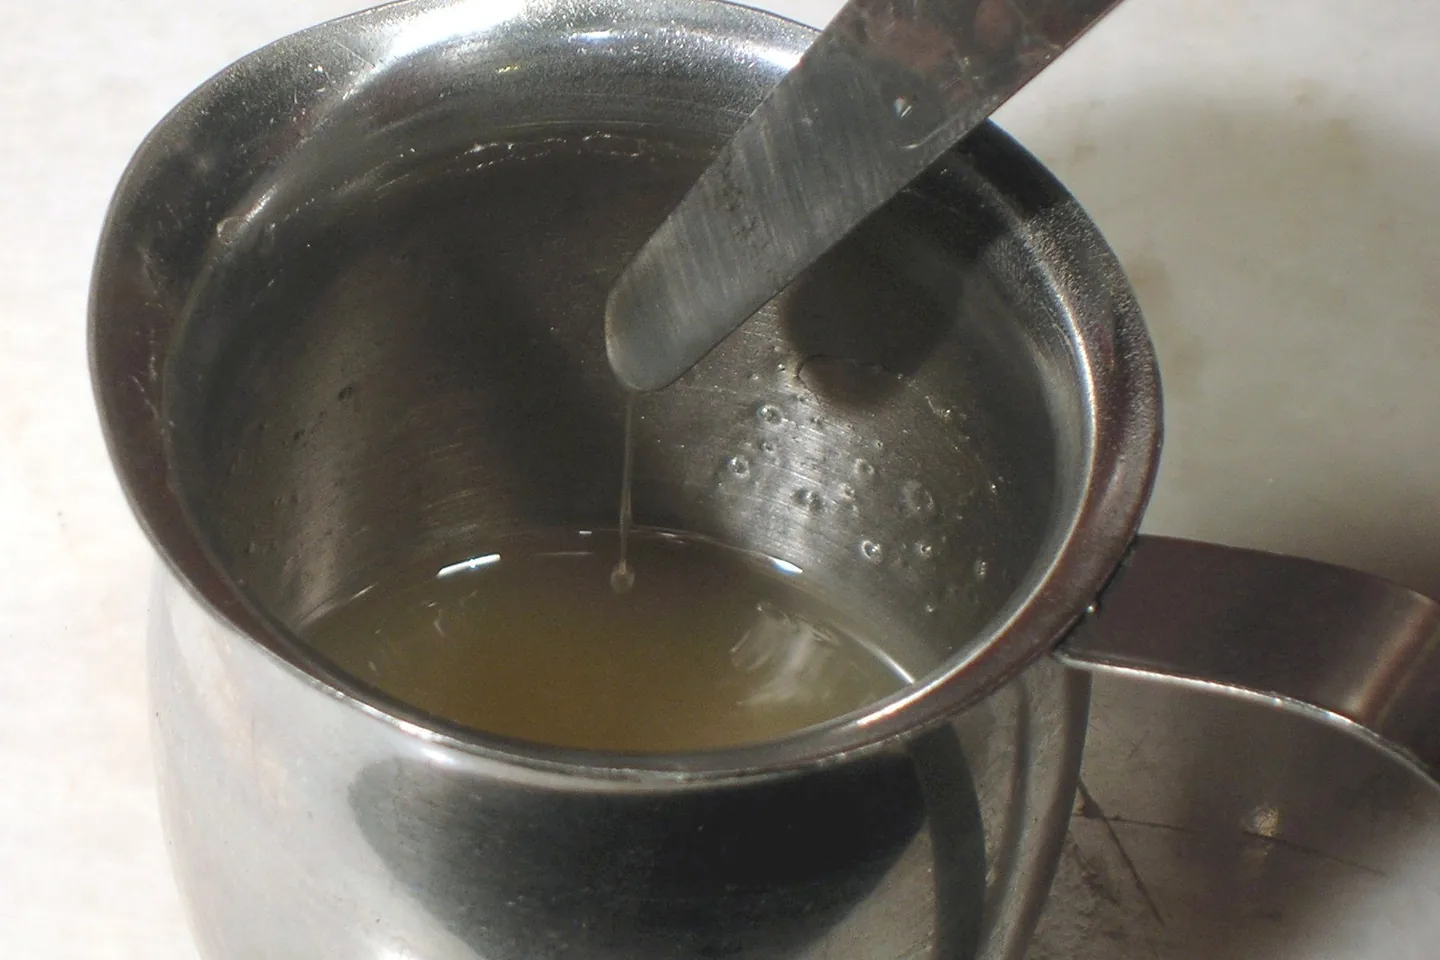
Heißer Hautkleber verwendet gelatineartiges Material, das aus Kollagen gewonnen wird. Beim Abkühlen entsteht ein physikalisches Gel; weiterer Wasserverlust verhärtet die Verbindung. Hierbei handelt es sich nicht um eine Kristallisation oder chemische Vernetzung eines synthetischen Duroplasten. Kontrollierte Wärme und Feuchtigkeit können die Reparaturdemontage unterstützen, während das Holz und die Oberfläche noch geschützt werden müssen. Fischleim und flüssiger Hautleim in Flaschen unterscheiden sich hinsichtlich Offenzeit, Feuchtigkeitsbeständigkeit und Festigkeit; Eine 30-Minuten-Zahl für eine Formulierung ist nicht universell.
Bildquelle:Ganz einfach, Bill · CC BY-SA 3.0
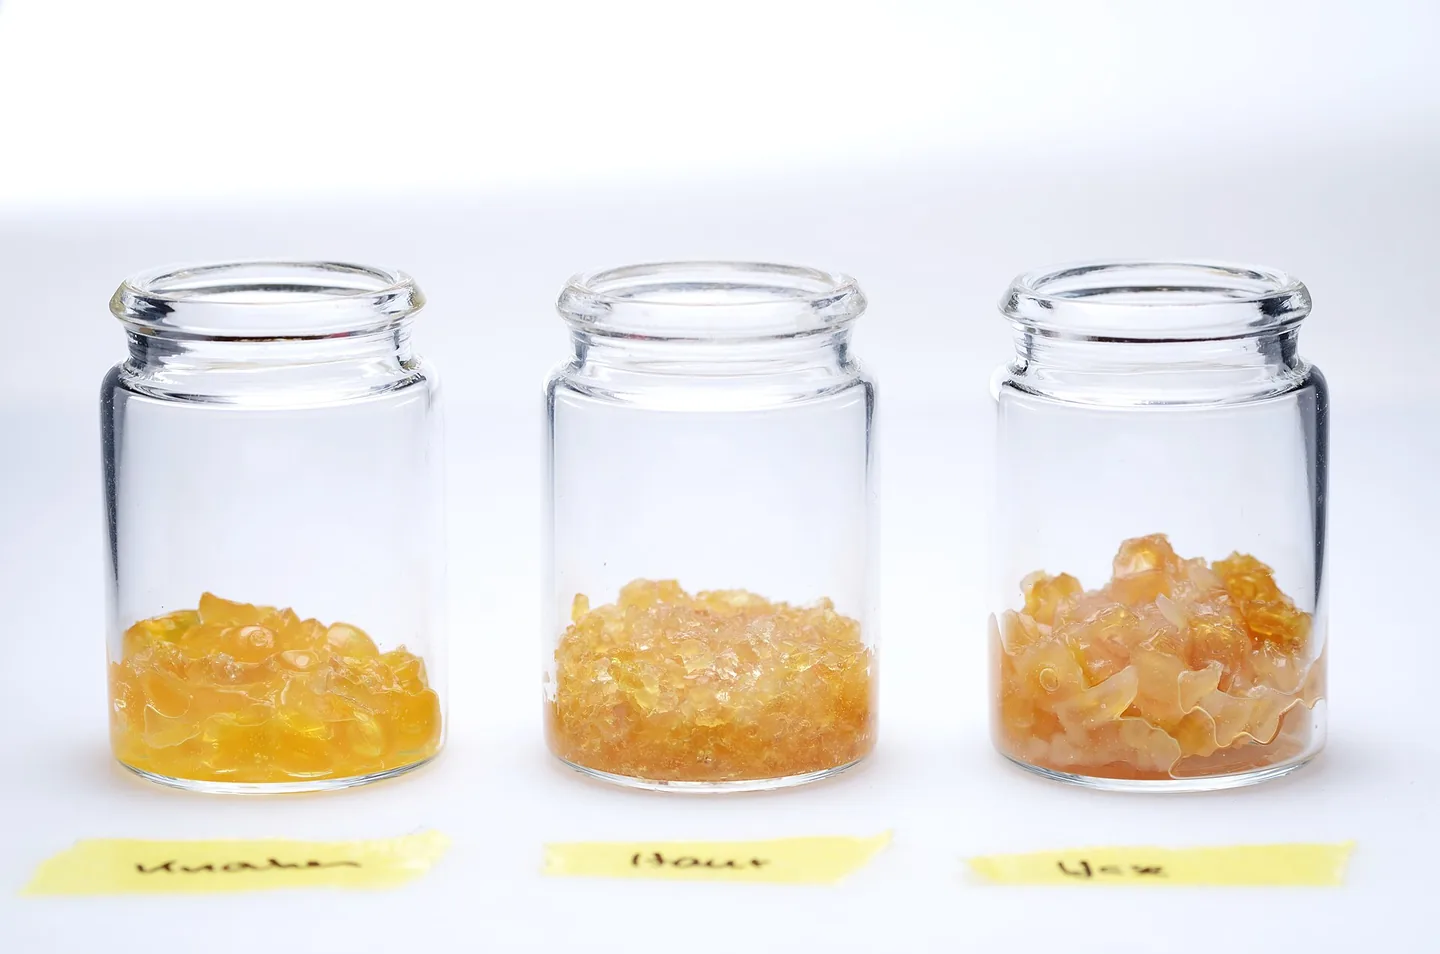
Bildquelle:Simon A. Eugster · CC BY-SA 3.0
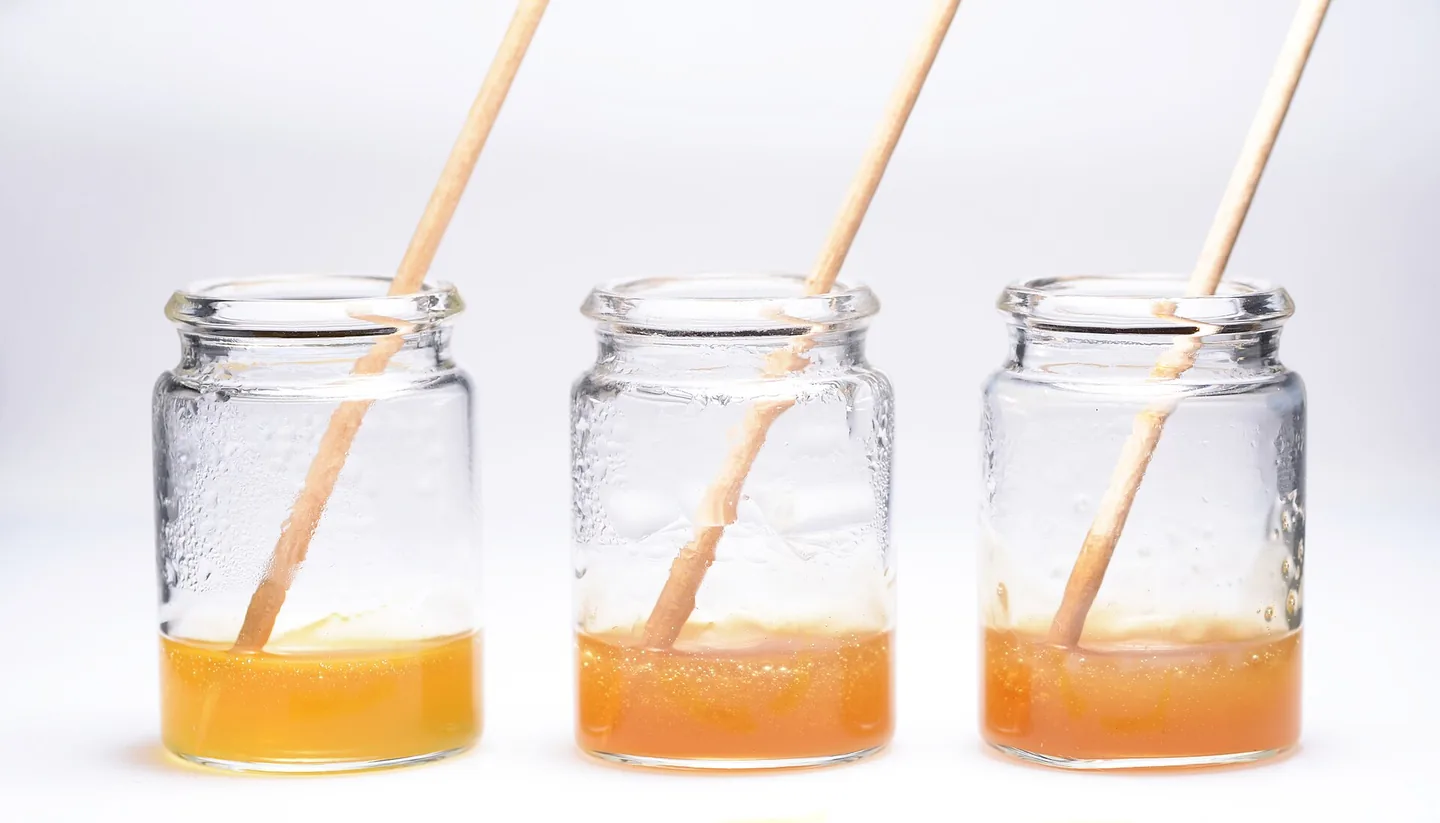
Bildquelle:Simon A. Eugster · CC BY-SA 3.0
Abschnitt 3: Das Grundnahrungsmittel der modernen Werkstatt: Aliphatische Harzemulsionen
Titebond Original, II und III haben unterschiedliche Formulierungen; Nicht alle Emulsions-Holzleime sind die gleichen unvernetzten Thermoplaste. Die vom Hersteller angegebenen Offenzeiten betragen unter den angegebenen Testbedingungen etwa 4–6, 3–5 bzw. 8–10 Minuten, nicht die vollständige Aushärtungszeit. Das Original ist für den Innenbereich bestimmt; II und III bestehen die ANSI/HPVA-Wasserbeständigkeitstests Typ II und Typ I. III ist nicht zum dauerhaften Untertauchen oder zur Verwendung unterhalb der Wasserlinie geeignet. Die Wasserbeständigkeit macht eine Gitarre nicht wasserdicht und führt nicht zu einem schlechteren Klang oder einer stärkeren Kriechfestigkeit.
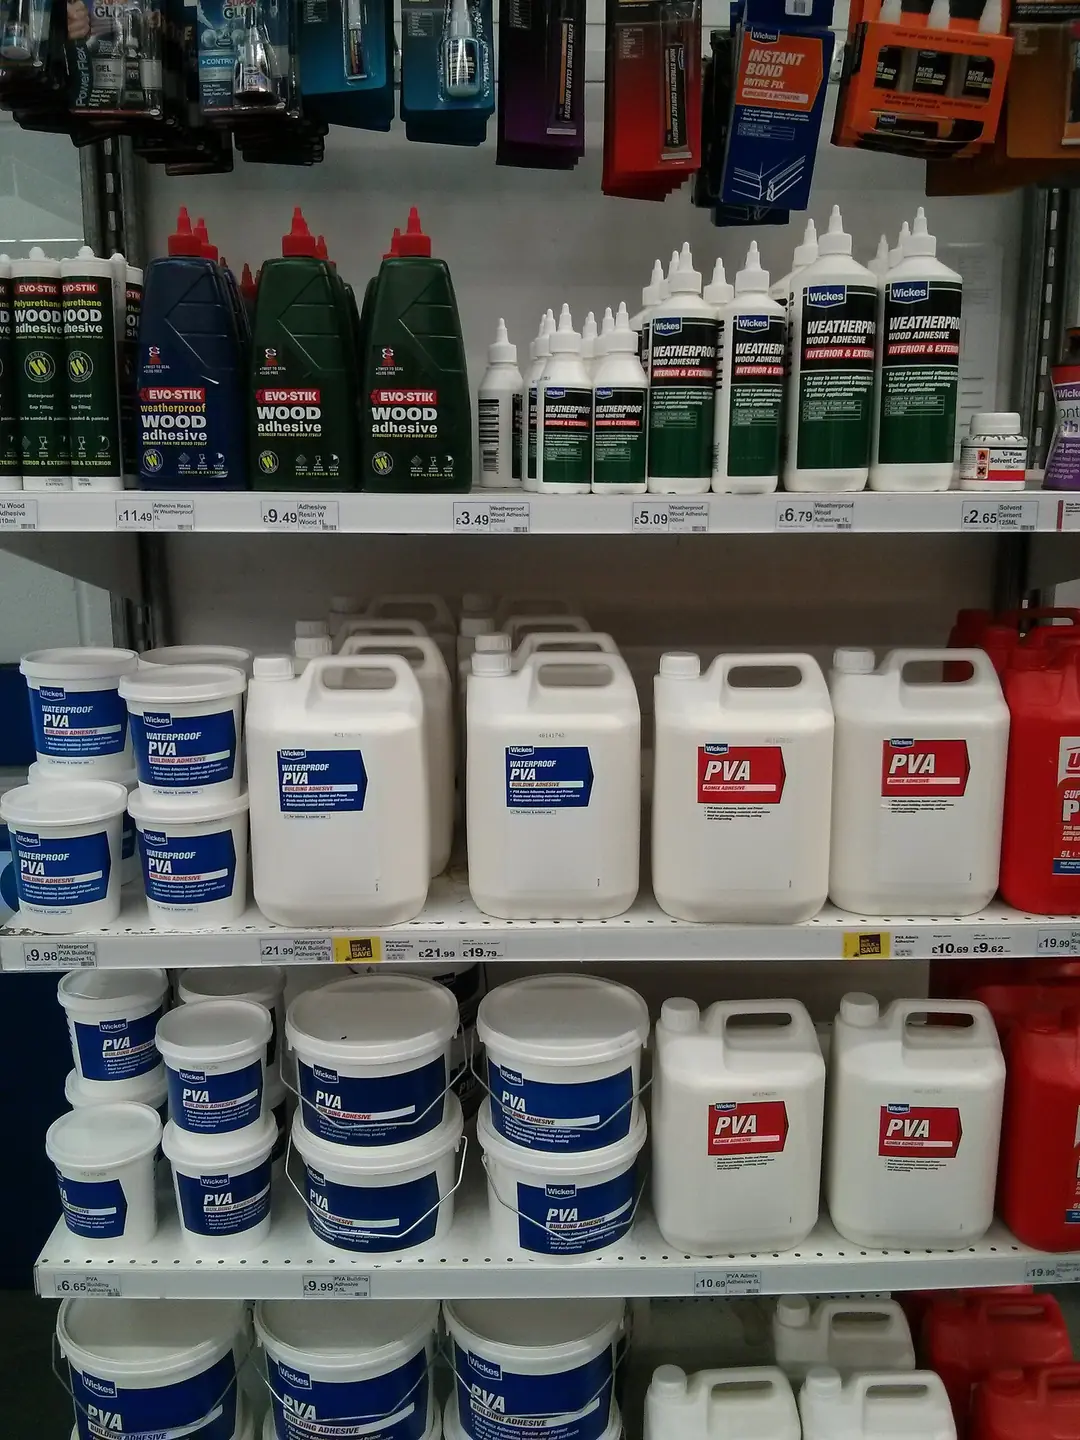
Bildquelle:Opfergaben · CC BY-SA 3.0
Abschnitt 4: Harnstoff-Formaldehyd-Harz: Industrielle Stärke und historische Resonanz
Harnstoff-Formaldehyd-Harze können durch Kondensation vernetzte Netzwerke bilden und eignen sich für einige industrielle Laminierprozesse. Sprödigkeit, Feuchtigkeitsbeständigkeit, Formaldehydemissionen und Reparaturschwierigkeiten hängen von der Rezeptur ab. Eine harte Klebefuge ist kein Beweis für die „beste akustische Übertragung“. Produkte können Pulver, wässrige Zubereitungen oder Zweikomponentensysteme sein; Die Arbeits- und Spannzeiten entnehmen Sie bitte dem jeweiligen Datenblatt.
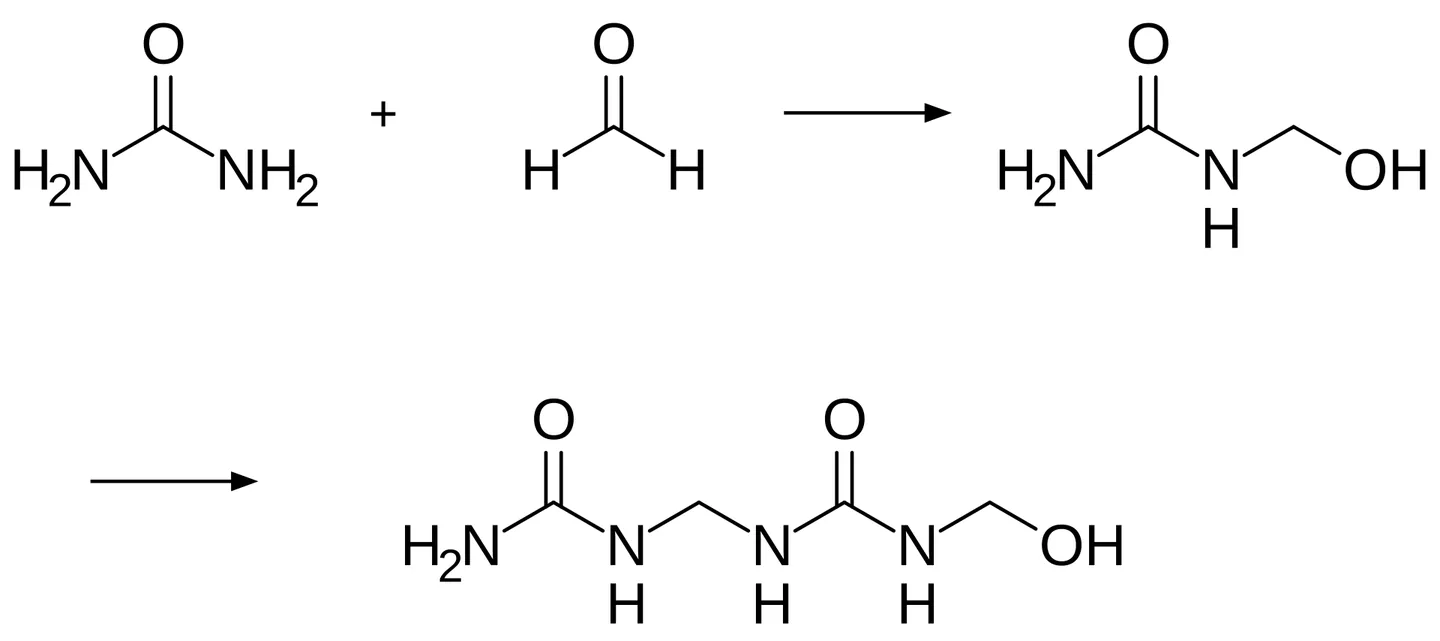
Bildquelle:Innerstream · Public Domain
Abschnitt 5: Sofortbindung: Cyanacrylat (CA)-Systeme
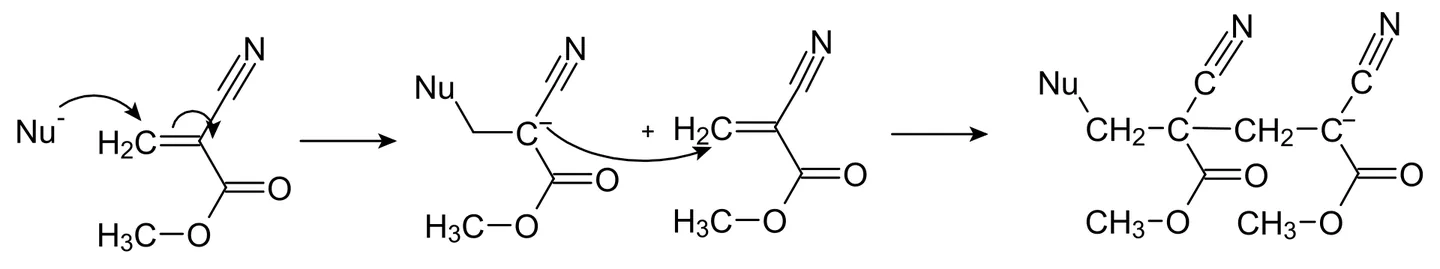
Cyanacrylat (CA) polymerisiert schnell mit Spuren von Feuchtigkeit. Das übliche Ethylmonomer C₆H₇NO₂ unterscheidet sich von Methylcyanoacrylat; Ein Methyl-Polymerisationsdiagramm ist nicht die Molekülstruktur von Ethyl. CA kann je nach Untergrund und Rezeptur einige Intarsien, Bundbefestigungen oder lokale Reparaturen durchführen. „Alle CA haben eine geringe Scherfestigkeit“ ist ungenau; Sprödigkeit, Schälfestigkeit, Schlagfestigkeit und Spaltgrenzen sind oft wichtiger. Normalerweise muss ein Sattel zur Anpassung abnehmbar bleiben und nicht standardmäßig festgeklebt sein.
Bildquelle:Roland Mattern · Public Domain
Abschnitt 6: Die ultimative Bindung: Zweiteilige Epoxidsysteme
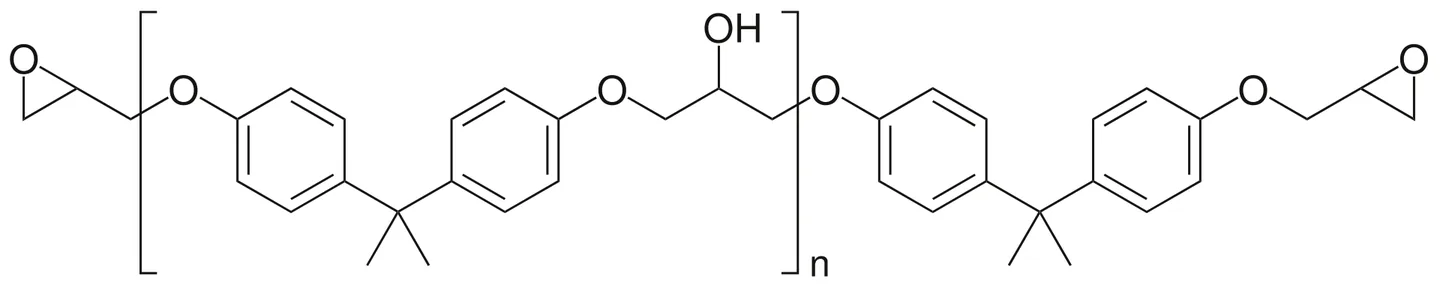
Zweikomponenten-Epoxidharz bildet durch Reaktion zwischen Harz und Härter ein Netzwerk. Verhältnis, Mischung, Temperatur und Aushärtezeit wirken sich direkt auf die Leistung aus. Geeignete strukturelle Epoxidharze sind für Verbundwerkstoffe und einige Füllungen üblich, aber nicht jedes Epoxidharz ist gleichermaßen steif, kriechbeständig oder für beliebige Lücken geeignet. Ausgehärtete Verbindungen lassen sich in der Regel schwerer rückgängig machen als Hautleimverbindungen; Das bedeutet weder, dass sie nie repariert werden müssen, noch macht es unmöglich, dass jede Epoxidverbindung demontiert werden kann. Epoxidharz ist eine gängige Verbindungsmethode für Kohlefasern, nicht der einzige denkbare Klebstoff.
Bildquelle:Choij · Public Domain
Bildquelle:Elmschrat · CC BY-SA 4.0
Abschnitt 7: Umfassender Vergleich und Anwendungsstrategie
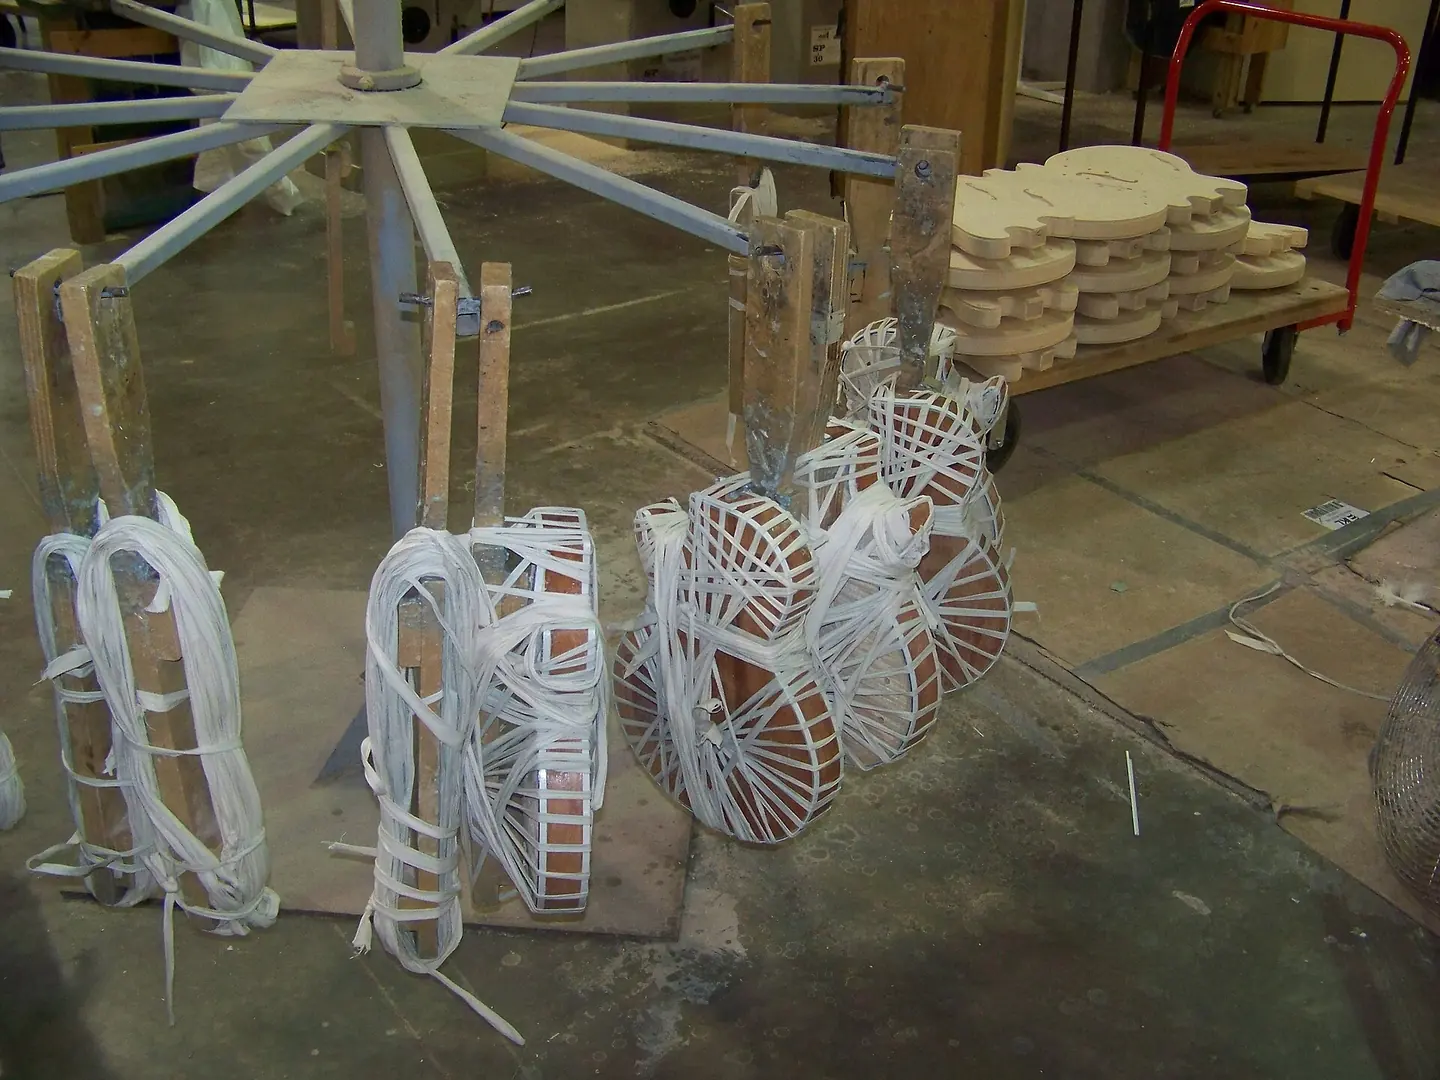
Wählen Sie den Kleber nach Verbindungsmaterialien, Belastungen, Passform, Reparierbarkeit und Werkstattbedingungen aus und konsultieren Sie dann die Herstellerdaten statt „wasserdicht“, „stärkste“ oder Farbtonrankings. Offene Zeit, Gesamtmontagezeit, Klemmzeit und vollständige Aushärtung sind unterschiedlich. Identifizieren Sie bei der Reparatur den Zustand des alten Klebers und der Oberfläche und testen Sie die Reinigung, Verklebung und Demontage an Mustern. Benetzung, intermolekulare Anziehung und mechanische Verzahnung tragen zur Adhäsion bei; Die normale PVA-Holz-Haftung sollte nicht einfach als kovalente Bindung bezeichnet werden.
Bildquelle:Justin Brockie · CC BY 2.0