読了目安:
アコースティックギターの木材選定は、「この材は音が良い」といった経験的な判断にとどまるべきではありません。材料の価格も音響性能と工学的な相関関係にあるわけではなく、希少性と市場の需給で決まります。より正確な理解はこうです。ギターの各部位はそれぞれ異なる役割を担うため、異なる材料パラメータが必要になります。
トップ板は弦のエネルギーを空気音へ効率よく変換する役割を担い、サイド・バック板はエネルギーの境界であり反射構造であり共鳴殻です。ネックは弦張力に長期的に耐える構造部材で、指板とブリッジは硬度・耐摩耗性・安定性・局所的なエネルギー伝達がより重視されます。
したがって、アコースティックギターの材選びの核心は「高価な材ほど良い」ではなく、次の点にあります。
正しい位置にパラメータの合った木材を使い、板厚・ブレーシング・ラディウス・接着・含水率管理を通じて、素材のポテンシャルを安定した音の結果へ変換することです。
一、アコースティックギター用材の主要パラメータ
1. 密度:ρ
密度は最も基本的なパラメータで、単位は通常 (kg/m^3) です。
密度は次の3つの側面に影響します。
- 質量
- 共振周波数
- エネルギー応答速度
同じ剛性なら、密度が低いほど板は弦に駆動されやすくなります。密度が高いと慣性が大きくなり立ち上がりは遅くなりますが、反射・サステイン・安定感が強まる場合があります。
トップ板にとって、過度に高い密度は通常不利です。トップは「軽くて剛い」ことが求められるからです。
一方、サイド・バック板では高密度は必ずしも欠点ではなく、直接音を放射する役割というよりエネルギーの境界として働きます。
2. ヤング率:E
ヤング率は材料が引張や曲げ変形に抵抗する能力を表し、単位は通常 (GPa) です。
木材は異方性材料であり、方向によって剛性が大きく異なります。
- 繊維方向:(EL)
- 半径方向:(ER)
- 接線方向:(ET)
(EL) は通常 (ER) や (ET) よりはるかに大きくなります。
ギターのトップ板にとって、繊維方向の剛性は極めて重要です。弦がブリッジを通じて持続的な張力と動的な励振を加えるからです。繊維方向の剛性が不足すると、トップは陥没しやすく、応答が鈍く、ダイナミックレンジの上限も低くなります。
3. 比剛性(比弾性率):
比剛性はトップ板用材を評価するうえで重要な指標です。
単位質量あたりでどれだけの剛性を確保できるかを表します。
トップ板に理想的な材料は、単に剛性が高いものでも、単に密度が低いものでもなく、次のようなものです。
これが、スプルース類が長く主流のトップ材であり続けてきた核心の理由です。スプルースは通常、比較的低い密度で高い繊維方向剛性を確保できるため、高い音響効率を備えます。
4. 音速:c
簡略モデルでは、木材中の繊維方向音速は次のように近似できます。
ここで:
- (CL):繊維方向の音速
- (EL):繊維方向ヤング率
- (ρ):密度
音速が高いということは、材料が振動エネルギーをより速く伝えられることを意味します。トップ板にとって高い音速は、一般により速い応答、より明瞭なトランジェント、より高い効率に対応します。
5. 機械インピーダンス:Z
機械インピーダンスは次のように近似できます。
代入すると
次のようになります。
インピーダンスは材料が「振動入力を受け入れる」難易度を表します。
トップ板にとってインピーダンスが高すぎると、弦のエネルギーがトップを駆動しにくくなり、立ち上がりが遅く感度が低くなることがあります。
サイド・バック板にとっては、やや高いインピーダンスの方がエネルギーを反射し、音がより集中しサステインが伸びる場合があります。
6. 音響放射係数:R
音響放射係数は共鳴材料の音響効率を評価するためによく用いられ、次のように近似できます。
音速の式を代入すると:
トップ板にとっての理想状態は次のとおりです。
つまり、高剛性・低密度・高音速です。
7. 内部減衰:η
内部減衰は材料が振動エネルギーを熱エネルギーへ変換する能力を表します。
よく用いられる近似関係は次のとおりです。
ここで:
- (Q):品質係数(Q値)
- (η):損失係数または減衰係数
減衰が大きいと音の減衰が速く、ピークがならされ、聴感は柔らかく温かみがあり耳障りでなくなります。
減衰が小さいとサステインが長く、高域がより明瞭でダイナミクスが開放的になりますが、鋭すぎたり制御しにくくなることもあります。
トップ板では一般に減衰は低い方が望まれますが、低ければ低いほど良いわけではありません。減衰が極端に低いと局所的なピークが過強になり、音のバランスが崩れることがあります。
二、部位別の木材選定ロジック
1. トップ板:核心目標は「軽く、剛く、低減衰、高効率」
トップ板はアコースティックギターの主要な発音部品です。弦の振動はブリッジを通じてトップに入力され、トップが空気を駆動して音を作ります。
トップ板の核心目標は次のとおりです。
| 指標 | 要件 |
|---|---|
| 密度 | やや低い |
| 繊維方向弾性率 | やや高い |
| 比剛性 | 高い |
| 音速 | 高い |
| 減衰 | やや低い |
| 横方向剛性 | 十分 |
| 安定性 | 高い |
| 割れリスク | 低い |
トップ板の基本的な判断式は次のように簡略化できます。
これも、スプルース類が長く主流のトップ材の座を占めている理由です。
主なトップ板用材
| 木材 | 典型的な特徴 | 適した用途 |
|---|---|---|
| シトカスプルース Sitka Spruce | バランスが良く、ダイナミクスが大きく、適応範囲が広い | オールラウンドなスチール弦ギター |
| アディロンダックスプルース Adirondack / Red Spruce | ダイナミックレンジの上限が高く、強いストラムでも圧縮されにくい | ブルーグラス、強ストラム、ドレッドノート |
| ヨーロッパスプルース European Spruce | 繊細で甘く、高域が精緻 | フィンガースタイル、クラシック風スチール弦 |
| エンゲルマンスプルース Engelmann Spruce | 軽いタッチへの応答が良く、音は柔らかい | フィンガースタイル、軽いタッチの演奏 |
| ウェスタンレッドシダー Western Red Cedar | 立ち上がりが速く温かみがあるが、ダイナミック上限はやや低い | クラシック、軽タッチのフィンガースタイル |
| レッドウッド Redwood | シダーに近いがより成熟し、安定感が強い | フィンガースタイル、レコーディング向けギター |
トップ板は年輪だけで判断できないのか?
年輪が均一で、まっすぐな柾目であることは重要な指標ですが、すべてではありません。音の結果は複数のパラメータが共同で決めるからです。
ここで:
- (f):板のモード周波数
- (h):厚さ
- (E):弾性率
- (ρ):密度
注意:厚さ (h) は周波数に大きく影響します。より完全には、板の曲げ剛性は次のように近似できます。
ここで:
- (D):曲げ剛性
- (E):ヤング率
- (h):厚さ
- (ν):ポアソン比
厚さは3乗で効いてきます。
つまり、
同じ木材でも、厚さの違いが樹種の違いよりも直接的に音を変えることがあります。
したがって、トップ材の選定は「樹種」と「木目」だけを見るのではなく、密度・剛性・厚さ・ブレーシング・狙う音色を総合して行う必要があります。
2. サイド・バック板:核心目標は「安定・反射・音色付け・境界条件の形成」
サイド・バック板は主要な発音源ではありませんが、音の境界条件、エネルギー反射、共鳴の仕方、サステイン特性に影響します。
サイド・バック板の役割には次が含まれます。
- ボディの構造殻を形成する
- トップ板の運動を拘束する
- 音エネルギーの一部を反射する
- 低域のカップリングに関与する
- 一定の音色着色を与える
したがって、サイド・バック板の優先順位はトップ板とは異なります。
| 指標 | 要件 |
|---|---|
| 密度 | 中〜高密度が一般的 |
| インピーダンス | やや高くてもよい |
| 減衰 | 狙う音に応じて選ぶ |
| 安定性 | 高い |
| 曲げ加工性 | 良い |
| 割れリスク | 低い |
| 外観 | 重要 |
主なサイド・バック板用材
| 木材 | 典型的な音の傾向 | 主な理由 |
|---|---|---|
| 東インドローズウッド | 低域が深く、倍音が多く、サステインが長い | 高密度・低減衰・強い反射 |
| ブラジリアンローズウッド | 倍音が豊富で低域が深く、複雑さが高い | 高密度・高音響インピーダンス・歴史的希少性 |
| マホガニー | 中域が際立ち、音が直接的で倍音が少ない | 密度は中程度で、減衰は相対的に大きい |
| メイプル | 明るくクリアで、反射が速く、倍音が制御されている | 高密度で音の着色が少ない |
| ウォールナット | マホガニーとローズウッドの中間 | 密度は中程度で、バランスが良い |
| コア Koa | 中域が甘く、視覚的な魅力が強い | 密度は中〜高で、個体差が大きい |
| サペリ Sapele | マホガニー類似だが、より硬く明るい | 安定しており、供給も比較的良い |
サイド・バック板とトップ板の関係
アコースティックギターは連成系(カップル系)として単純化できます。
トップ板が主要なエネルギー変換を担い、サイド・バック板はエネルギーがどう保持・反射・減衰されるかに影響します。
サイド・バック板の減衰が低く密度が高いと、サステインと複雑な倍音が増す傾向があります。
減衰が大きい場合は、より直接的でクリアな、レコーディング向きの音になります。
だからこそ、ローズウッドは「複雑で倍音が多く低域が深い」と表現され、マホガニーは「直接的で中域が際立ち、クリア」と表現されることが多いのです。
3. ネック:核心目標は「曲げに強い・ねじれに強い・長期安定」
ネックは主要な発音板ではなく、弦張力に長期的に耐える構造部材です。
スチール弦アコースティックギターの総弦張力は通常数十キログラム級に達します。ネックは長期にわたり以下に抵抗する必要があります。
- 弦方向の引張力
- 曲げ変形
- ねじれ変形
- 湿度変化
- クリープ
- 指板とネックの接着応力
ネック材料の核心指標は次のとおりです。
| 指標 | 要件 |
|---|---|
| 繊維方向剛性 (EL) | 高い |
| せん断弾性率 (G) | 高い |
| 密度 | 高すぎてはならない |
| 安定性 | 非常に高い |
| 収縮率 | 低い |
| ねじれ強度 | 高い |
| 加工性 | 良い |
曲げ強度は材料剛性と断面高さに強く依存します。簡略化した梁モデルでは、曲げ剛性は次のとおりです。
ここで:
- (E):材料のヤング率
- (I):断面二次モーメント
矩形断面の場合:
ここで:
- (b):幅
- (h):厚さまたは高さ
つまり、ネックの曲げ強度は木材だけでなく、ネック断面の設計にも強く依存します。
主なネック用材
| 木材 | 特徴 | 適合性 |
|---|---|---|
| マホガニー | 重量が適度で安定、加工性が良い | 最も古典的なアコースティックギターのネック材 |
| スパニッシュシダー | より軽く、クラシックギターに多く使われる | 軽量化に適するが剛性は低め |
| メイプル | 剛性が高く、硬く、安定 | 明るさと高い安定性が必要な設計に適する |
| ウォールナット | 安定しており、重量は中程度 | 代替ネック材として使える |
| サペリ | マホガニー類似で、密度はやや高め | コストと供給に有利 |
ネック材の選定で軽さだけを追求してはいけません。軽すぎて剛性が不足すると、長期的な弦高変化、フレットバズ、ねじれ、演奏フィールのドリフトなどの問題が生じます。
より合理的な目標は次のとおりです。
つまり、単位重量あたりで十分な曲げ・ねじれ強度を確保することです。
4. 指板:核心目標は「硬く、耐摩耗性が高く、安定」
指板は指・フレット・弦による長期的な摩擦と局所的な圧力を直接受けます。音響への影響はありますが、耐久性と安定性が優先されます。
指板材料で重視すべき点は次のとおりです。
| 指標 | 要件 |
|---|---|
| ジャンカ硬さ | 高い |
| 密度 | 高い |
| 耐摩耗性 | 高い |
| 寸法安定性 | 高い |
| せん断剛性 (G) | 高い |
| 接着信頼性 | 良い |
| 表面の触感 | 良い |
主な指板材料:
| 木材 | 特徴 |
|---|---|
| エボニー Ebony | 高密度・高硬度で、触感が繊細、外観が高級感あり |
| ローズウッド Rosewood | やや柔らかく油分が多く、中域が温かい |
| アフリカンブラックウッド African Blackwood | 極めて高い密度・硬度で、ねじれに強い |
| パウフェロ Pau Ferro | 一般的なローズウッド代替材 |
| メイプル Maple | 明るく硬いが、表面処理による保護が必要 |
指板が音に与える影響は「境界の修飾」に近く、核心的な発音源ではありません。アタック、クリアさ、局所的な減衰を変えうるものの、トップ板のように楽器全体の音響的性格を決めることはありません。
5. ブリッジ:小さな部品だが影響は大きい
ブリッジは小さな部品ですが、エネルギー入力点に位置し、弦の振動がトップ板へ入る重要な要素です。
ブリッジの核心的な役割は次のとおりです。
- 弦エネルギーを伝達する
- 局所的な質量を与える
- トップ板のブリッジ周辺剛性を変える
- 高域応答に影響する
- 立ち上がりの速さに影響する
ブリッジが重すぎると、トップ板の感度が低下します。
ここで:
- (f):系の共振周波数
- (k):等価剛性
- (m):等価質量
ブリッジの質量 (m) が増えると共振周波数は下がり、応答は遅くなり、高域が減ることがあります。
したがって、ブリッジ材料には通常次が求められます。
| 指標 | 要件 |
|---|---|
| 硬度 | 高い |
| 密度 | 中〜高だが、重すぎないこと |
| 接着性 | 良い |
| 安定性 | 高い |
| 耐割れ性 | 良い |
一般的な材料にはローズウッド、エボニー、アフリカンブラックウッドなどがあります。エボニーはより硬く重く、ローズウッドはやや軽く減衰特性が異なります。最終的な選択は、トップ板の厚さ・ブレーシング・狙う応答と組み合わせて行います。
三、木材パラメータが音にどう影響するか
木材パラメータは主にモード(振動モード)の形で音色に影響します。詳細はこちらとこちらの関連記事をご覧ください(下のカードリンクからもアクセスできます)。
本記事ではモードに関する記述を展開せず、より多くの読者が読み理解しやすいよう、平易な表現を保っています。
1. 応答速度
応答速度は主にトップ板の質量・剛性・減衰に関係します。
大まかには次のように理解できます。
低密度・高比剛性・低減衰のトップ板は、通常、軽いタッチで鳴らしやすくなります。
だからエンゲルマンスプルースやウェスタンレッドシダーは軽タッチへの応答が良いとされ、アディロンダックスプルースはより強い励振を必要とするものの、ダイナミック上限が高いのです。
2. ダイナミック上限
ダイナミック上限とは、演奏強度を上げても音がクリアで安定した、圧縮されない状態を保てるかを指します。
高いダイナミック上限には通常、次が必要です。
アディロンダックスプルースが大ダイナミックな演奏に多く使われるのは、剛性と強度の性能が良く、強いストラムでも早期に圧縮状態に入りにくいからです。
シダー系のトップは軽タッチへの応答が速い一方、強い力度では圧縮感が出やすく、音の輪郭がぼやけがちです。
3. サステイン
サステインは系のエネルギー損失と関係します。
簡略化すると:
減衰が低いとエネルギーの減衰が遅く、サステインが長くなります。
減衰が高いとエネルギーがより速く消耗し、音は短くクリアになります。
ローズウッド系のサイド・バック板はサステインが長いとされがちで、一因は高密度・低減衰・強い反射特性にあります。マホガニーがより直接的で乾いた音と言われるのは、エネルギーの還元方法と減衰特性が異なるためです。
4. 高い域の明るさ
高域の振る舞いは複数の要因と関係します。
- トップ板の剛性
- ブリッジの質量
- トップ板の減衰
- 塗膜の減衰
- サイド・バック板の反射
- ネックと指板の局所的な境界条件
減衰の低い材料は高域のディテールを保ちやすくなります。
しかし、高域が多ければ良い音というわけではありません。特定のモードのピークが強すぎると、耳障りで薄く鋭い音になりえます。優れた設計は単に「明るさ」を追うのではなく、スペクトルのバランスを制御することです。
5. 音色の複雑さ
音色の複雑さは通常、複数のモード間の連成から生まれます。
ローズウッドのサイド・バック板は豊かな倍音をもたらすことが多く、マホガニーやメイプルは音をより焦点の明確で直接的なものにします。
複雑さは絶対的な優位ではありません。レコーディング、弾き語り、合奏の場面では、倍音が多すぎるとスペクトルの空間を圧迫します。一方、ソロやフィンガースタイルでは、豊かな倍音が表現力を高めることがあります。
四、よくある木材の組み合わせと適したシーン
| トップ板+サイド・バック板 | 音の傾向 | 適したシーン |
|---|---|---|
| シトカスプルース+東インドローズウッド | バランスが良く、低域が深く、倍音が豊富 | オールラウンド、レコーディング、ソロ |
| シトカスプルース+マホガニー | 直接的で中域が強く、音がクリア | 弾き語り、レコーディング、フォーク |
| シトカスプルース+メイプル | 明るくクリアで、倍音が制御されている | ライブ、合奏、ストラム |
| アディロンダックスプルース+ローズウッド | ダイナミクスが大きく、投射が強く、倍音が豊富 | ブルーグラス、強ストラム、ドレッドノート |
| アディロンダックスプルース+マホガニー | パンチが強く、アタックが引き締まっている | country、flatpicking |
| エンゲルマンスプルース+ローズウッド | 軽いタッチに敏感で、繊細、倍音が多い | フィンガースタイル、ソロ |
| ヨーロッパスプルース+ローズウッド | 甘く精緻で、クラシック感が強い | クラシック風スチール弦、ソロ |
| シダー+マホガニー | 温かく親密で、中域が際立つ | 軽タッチのフィンガースタイル、弾き語り |
| シダー+ローズウッド | 濃厚で柔らかく、倍音が豊富 | クラシック、フィンガースタイル |
| レッドウッド+ウォールナット | 温かくバランスが良く、レコーディング向き | フィンガースタイル、レコーディング |
五、製琴における材選定プロセス
1. トップ板の選別
トップ板の等級判定を外観だけに頼ることは推奨しません。より信頼できるプロセスは次のとおりです。
- 重量を測定する
- 寸法を測定する
- 密度を計算する
- 叩打または加振して周波数を測る
- たわみを測定する
- 繊維方向・横方向の剛性を判断する
- 木目・節・割れ・ランアウトを確認する
- 目標モデルに応じて厚さとブレーシング戦略を決める
トップ板の等級判定は具体的な製品目標に奉仕すべきです。
強ストラム系ギターと軽タッチのフィンガースタイル系ギターに、まったく同じ判定ロジックを使うべきではありません。
2. サイド・バック板の選別
サイド・バック板で重視すべき点は次のとおりです。
- 安定性
- 割れリスク
- 曲げ加工性
- 密度
- 減衰の傾向
- 外観等級
- 持続可能性とコンプライアンス
サイド・バック板は硬ければ硬いほど良い、重ければ重いほど良いというものではありません。量産では、安定性と加工歩留まりが非常に重要です。
3. ネックの選別
ネックの評価は構造寄りにすべきです。
重点確認項目:
- 木目がまっすぐか
- 明らかな斜め木目がないか
- 反りリスクがないか
- 内部応力がないか
- 十分に乾燥しているか
- 継ぎやカーボン補強に適するか
- 湿度サイクル後も安定しているか
ネックについては、音の利益は構造的信頼性に従属しなければなりません。ネックの変形がもたらすアフターサービス問題は、わずかな音色差がもたらす利益よりはるかに大きくなります.
六、含水率と安定性
木材パラメータは特定の含水率のもとで議論しなければなりません。含水率が変われば、密度・剛性・減衰・寸法はすべて変化します。
木材の平衡含水率(EMC)は環境の温度と湿度で決まります。製琴では、使用環境に近い条件で木材を安定させることが一般的な目標です。
作業場の湿度管理が不安定だと、次のような問題が起こります。
- トップ板の割れ
- サイド・バック板の収縮
- ネックの変形
- 指板の収縮によるフレット飛び出し
- ブリッジ接着リスクの増加
- 弦高の季節変動
したがって、木材の選定は湿度管理と併せて考える必要があります。
経験上、アコースティックギターの生産環境は、比較的安定した温度・湿度の範囲に保つのが通常です。例:
| 項目 | 推奨 |
|---|---|
| 相対湿度 RH | 約40%〜50% |
| 温度 | 安定を優先 |
| 木材の入庫 | ロット・重量・含水率を記録 |
| 加工前 | 十分に調湿する |
| 接着前 | 短期的な湿度変動を避ける |
| 出荷前 | 安定性を再検査する |
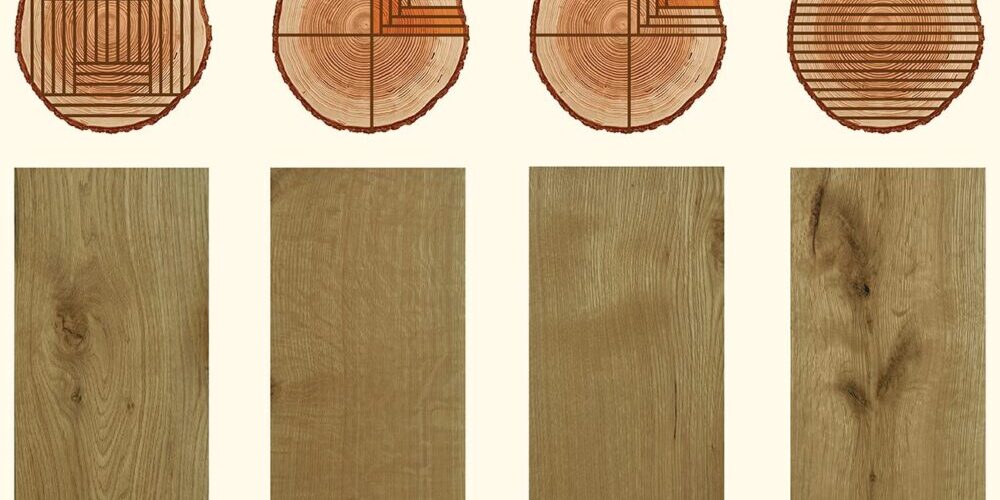
木材の寸法変化には方向性があります。
だからこそ、トップ板とバック板では通常、柾目(quarter-sawn)度が重視されます。柾目材は幅方向により安定し、木目がよりまっすぐで、変形リスクが低くなります。
Kepma 木材平衡含水率(EMC)可視化ツール
温度と相対湿度を入力
温度は 摂氏 °C、相対湿度は 百分率 % で入力します。 横軸は相対湿度 RH、縦軸は EMC(絶乾質量を基準とした平衡含水率)です。EMC 曲線
曲線は、所定の温度において木材が異なる相対湿度環境で平衡に達したときの含水率の変化を示します。数学モデル:Hailwood–Horrobin 方程式
1. EMC 主方程式
h = RH / 100 を相対湿度の小数形式とすると:
EMC(T, h) = (1800 / W) × [ (k × h) / (1 - k × h)
+ (k1 × k × h + 2 × k1 × k2 × k² × h²)
/ (1 + k1 × k × h + k1 × k2 × k² × h²) ]
2. 係数 W・k・k1・k2(T は摂氏)
W = 349 + 1.29 × T + 0.0135 × T²
k = 0.805 + 7.36e-4 × T - 2.73e-6 × T²
k1 = 6.27 - 9.38e-3 × T - 3.03e-4 × T²
k2 = 1.91 + 4.07e-2 × T - 2.93e-4 × T²
3. 記号の意味
- EMC:Equilibrium Moisture Content(平衡含水率)、単位は %。
- T:環境温度、単位は °C。
- RH:環境の相対湿度、単位は %。
- h:相対湿度の小数形式。例:RH = 50% のとき h = 0.50。
- W・k・k1・k2:温度に依存する経験的フィッティング係数。
- 第1項:単分子吸着水に対応します。
- 第2項:多分子吸着水または溶解水に対応します。
七、熱処理の原理
熱処理材(ローストウッド、ベイクドウッドとも呼ばれます)は、低酸素環境で木材を熱処理し、揮発性成分やヘミセルロースの一部を変化させたものです。
熱処理によって次のような変化が起こりえます。
- 含水率感受性の低下
- 寸法安定性の向上
- 密度のわずかな低下
- 音速と比剛性が改善する可能性
- 減衰が下がる可能性
- 色が濃くなる
- 脆さが増す可能性
簡略化すると次のように理解できます。
これはトップ板にとって有利になりえます。より速い応答と、古い楽器に似た乾いた質感をもたらす可能性があるからです。
しかし、熱処理が常に良い結果をもたらすとは限りません。過度な熱処理は次を招きえます。
- 脆さの増加
- 接着リスクの変化
- 耐割れ性の低下
- 音が薄くなる
- 高ダイナミクス時の構造的マージンの低下
八、部位別の材選定の優先順位
| 部位 | 音響性能 | 安定性 | 強度 | 重量 | 加工性 | 外観 |
|---|---|---|---|---|---|---|
| トップ板 | 最も高い | 高い | 高い | 高い | 中 | 中 |
| サイド・バック板 | 中〜高 | 高い | 中 | 中 | 高い | 高い |
| ネック | 中 | 最も高い | 最も高い | 高い | 高い | 中 |
| 指板 | 中〜低 | 高い | 高い | 中 | 中 | 高い |
| ブリッジ | 高い | 高い | 高い | 高い | 高い | 中 |
より具体的には:
- トップ板:(E/ρ)、減衰、音速、木目の安定性を優先
- サイド・バック板:安定性、密度、減衰、曲げ加工性を優先
- ネック:曲げ強度、ねじれ強度、低変形、低クリープを優先
- 指板:硬度、耐摩耗性、安定性を優先
- ブリッジ:硬度、質量、接着性、エネルギー伝達効率を優先
九、材選定でよくある誤解
誤解1:高価な木材は必ず音が良い
成立しません。
高価な木材は希少で美しく、伝統的な評価が強いかもしれませんが、特定のギターに必ず適しているとは限りません。音の結果は材料と構造の共同作用から生まれます。
木材は入力変数の一つにすぎません。
誤解2:樹種だけを見て、個々の板の差を見ない
同じ樹種でも個体差は大きくなりえます。2枚のシトカスプルースの板は、密度・剛性・減衰が明らかに異なることがあります。
より信頼できる方法は、木種ラベルで判断するのではなく、1枚ごとに測定することです。
誤解3:トップ板は薄いほど良い
トップ板を薄くすると感度は上がりますが、構造的な安全マージンは下がります。
曲げ剛性が次を満たすため:
厚さがわずかに減っただけで剛性は明確に低下します。薄すぎるトップ板は短期的には鳴りが開いていても、長期的には陥没・変形・ダイナミクス不足を起こしやすくなります。
誤解4:サイド・バック板は硬くて重いほど良い
そうとは限りません。
高密度のサイド・バック板は反射とサステインを強めますが、音が複雑すぎたり低域が重すぎたり、応答が不均衡になったりすることもあります。ボディサイズや狙う音色によって、サイド・バック板の戦略は変わります。
誤解5:ネック材が音色を主に決める
ネック材は音に影響しますが、より重要なのは構造の安定です。量産とアフターサービスの観点では、ネックの曲げ強度・ねじれ強度・乾燥・寸法安定性が、わずかな音色差よりも重要になります。
十、実用的な材選定のアドバイス
1. 目標がオールラウンドなスチール弦ギターの場合
推奨の方向性:
- トップ板:シトカスプルース
- サイド・バック板:東インドローズウッド/マホガニー/ウォールナット
- ネック:マホガニーまたは安定した代替材
- 指板:エボニー、ローズウッド、パウフェロ
理屈は次のとおりです。
シトカスプルースは許容度が高く、ダイナミックレンジが広く、ストラム・弾き語り・フィンガースタイルに適応します。ローズウッドと組むと音がより豊かに、マホガニーと組むとより直接的に、ウォールナットと組むとよりバランス良くなります。
2. 目標が強ストラム・ブルーグラス・大ダイナミックの場合
推奨の方向性:
- トップ板:アディロンダックスプルース
- サイド・バック板:ローズウッドまたはマホガニー
- ボディ:ドレッドノートまたは大きなボディ
- ブレーシング:構造支持とダイナミック余裕を確保
理屈は次のとおりです。
アディロンダックスプルースはダイナミック上限が高く、強い励振でも圧縮されにくいです。
3. 目標が軽タッチのフィンガースタイルの場合
推奨の方向性:
- トップ板:エンゲルマンスプルース、ヨーロッパスプルース、ウェスタンレッドシダー、レッドウッド
- サイド・バック板:ローズウッド、ウォールナット、コア
- ボディ:OM、GA、スモールジャンボなど
理屈は次のとおりです。
軽タッチのフィンガースタイルには、低い立ち上がり基準、豊かなディテール、良好なサステインが必要です。トップ板は厚すぎず、ブリッジの質量も管理する必要があります。
4. 目標がレコーディング向きの場合
推奨の方向性:
- トップ板:シトカスプルース、ヨーロッパスプルース、レッドウッド
- サイド・バック板:マホガニー、ウォールナット、メイプル
- 倍音の複雑さを制御する
理屈は次のとおりです。
レコーディング環境では、低域や倍音が多すぎるとミックスしにくくなります。より直接的で焦点の絞られた音の方が、作品に収めやすいのです。
5. 目標が量産の安定性の場合
推奨の方向性:
- トップ板:安定供給されるシトカスプルース、ヨーロッパスプルース、または検証済みの代替材
- サイド・バック板:マホガニー類、サペリ、ウォールナット、安定したローズウッド
- ネック:安定したマホガニー、サペリ、メイプル、ラミネート構造
- 指板:持続可能に供給されるエボニー代替材、ローズウッド代替材、工業材料
十一、木材選定の本質はシステムマッチング
アコースティックギターの木材選定の本質は、何か「神の木」を探すことではなく、パラメータ化された判断システムを構築することです。
トップ板は軽く、剛く、低減衰で高効率であること。サイド・バック板は安定し、反射し、音色を着色すること。ネックは曲げ・ねじれに強く長期にわたり変形しないこと。指板は硬く、耐摩耗性が高く、安定していること。ブリッジは質量・硬度・エネルギー伝達のバランスを取ることです。
ひと言でまとめると:
トップ板はエネルギーがどう励起されるかを決め、サイド・バック板はエネルギーがどう保持・修飾されるかを決め、ネックは系が長期的に安定するかを決め、指板とブリッジは局所的な境界条件と演奏フィールのディテールを決めます。
製琴における最も信頼できる材選定の方法は、樹種名と経験的な形容詞だけに頼ることではなく、データのクローズドループを構築することです。
材料パラメータ・構造設計・実測テストがクローズドループを形成して初めて、木材選定は経験主義から複製可能な工学能力へと変わります。
本記事に埋め込まれた2つの延伸読み物
本文には、このテーマの延伸読み物として、サイト内の2つの記事の全文が埋め込まれています。
1本目は「ギターのモード概念の基礎」で、モードの基本概念、円形板振動のクラドニ図形、節線と腹の意味、固有周波数とヤング率・密度の関係を紹介し、インタラクティブな円形板モード振型シミュレーターを付しています。
2本目は「連成振動系としてのギターの音響モデリング」で、ギターが単一振動子の単純な重ね合わせではなく、トップ板・バック板・ボディ空気腔が相互に連成する振動系であることを論じ、連成が周波数と応答に与える影響や、モデリングでその連成関係をどう扱うかを紹介します。
この2本の記事は本記事と同じ一つの流れを成します。木材の選定とパラメータから、トップ板のモード挙動、そして楽器全体の連成後の音響応答へと続きます。本記事→モードの基礎→連成モデリングの順に読むことをおすすめします。